Çapak mı Granül mü Almalı? Parça Başı Maliyet, Proses ve Kalite Karşılaştırması
Kızmazlar Plastik30 dk okuma
İçindekiler
- Çapak ile granül arasındaki fark nedir?
- Kilogram fiyatı neden yanıltıcıdır? Parça başı maliyet mantığı
- Yığın yoğunluğu besleme ve dozajlamayı nasıl etkiler?
- Homojenlik ve partiler arası tutarlılık: hangisi daha öngörülebilir?
- Nem ve kurutma: çapak mı daha zor kurur, granül mü?
- Yabancı madde ve eriyik filtrasyonu: temizlik işi kimde kalır?
- Renk kontrolü: çapakla tutarlı renk elde edilir mi?
- Hangi proseste çapak, hangisinde granül kullanılır?
- Bakir hammaddeyle harmanlama oranı nasıl belirlenir?
- Aglomera nedir, çapak ile granül arasında nerede durur?
- Kendi fabrika çapağınızı nasıl değerlendirmelisiniz?
- Hangi işletme çapak, hangisi granül almalı?
- Numune ve deneme üretiminde neyi test etmelisiniz?
- Tedarikçiye hangi soruları sormalısınız?
- Karar tablosu: çapak mı granül mü?
- Çapak ve granül seçiminde sık yapılan hatalar nelerdir?
- Kızmazlar Plastik'te çapak ve granül
Kısa cevap: Çapak mı granül mü sorusunun cevabı, kilogram fiyatından çok makinenizin o malzemeyi ne kadar sorunsuz besleyip eritebildiğine bağlıdır. Granül, eritilip süzülmüş ve eşit boyda kesilmiş hammaddedir; enjeksiyon, boru-profil, şişirme ve görünür yüzeyli parçalarda öngörülebilir sonuç verir. Çapak ise eritilmemiş kırma plastiktir ve besleme, kurutma, filtrasyon ve renk kontrolü yükünü alıcıya devreder. Bu yükü taşıyabilen ekstrüzyon hatlarında, kendi firesini geri katan üreticide ve denemeyle doğrulanmış düşük oranlı harmanlarda çapak kârlı olabilir.
Karşılaştırmanın doğru ölçüsü sağlam parça başına toplam maliyettir. Hammadde, ret oranı, çevrim süresi, kurutma enerjisi, elek değişimi ve duruş birlikte hesaplanmadan verilen kararda faturadaki tasarruf çoğu zaman üretim hattında geri ödenir. Aşağıdaki bölümler iki formu maliyet, besleme, homojenlik, nem, yabancı madde, renk ve proses uyumu başlıklarında karşılaştırır; en sonda durumunuza göre okuyabileceğiniz bir karar tablosu bulunur.
Çapak ile granül arasındaki fark nedir?
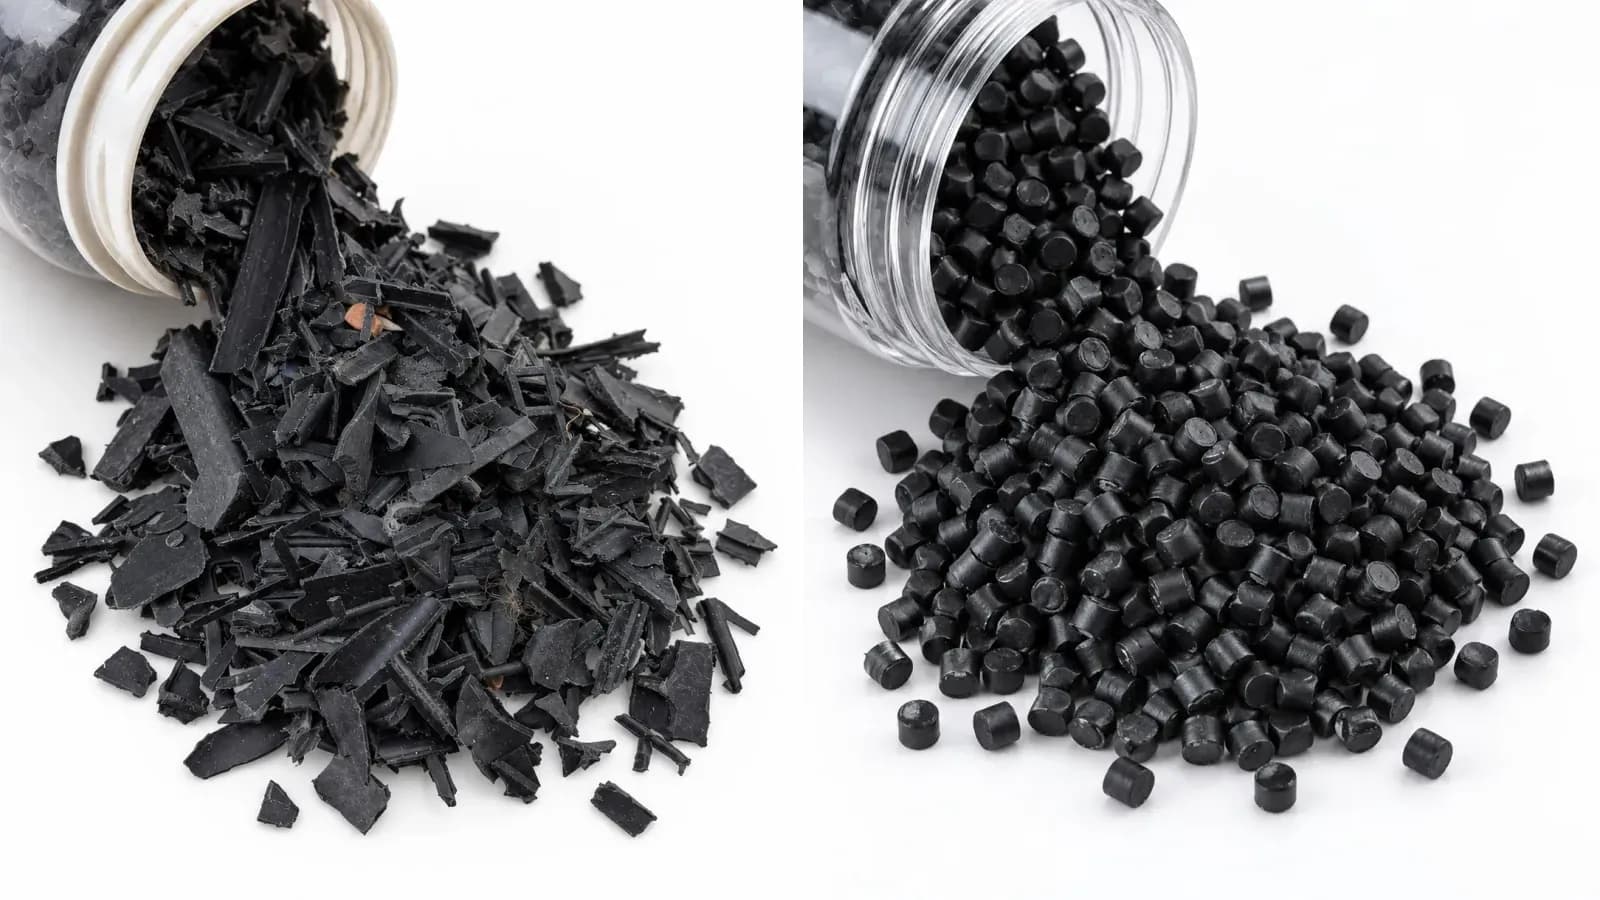
Çapak ile granül arasındaki temel fark eritme adımıdır: çapak kırılmış ama eritilmemiş plastiktir, granül ise eritilip süzülmüş ve eşit boyda kesilmiş plastiktir. Çapak (kırma, flake), atık ya da fire plastiğin kırıcıda küçük ve düzensiz parçalara ayrılmış hâlidir; türleri ve kaynakları plastik çapak nedir yazısında ayrıntılı anlatılır. Granül (pelet) ise plastiğin ekstrüderde eritilip süzüldükten sonra küçük, eşit tanelere kesilmiş hâlidir.
Geri dönüşümlü kaynaktan üretilen granüle regranül denir. Regranülün hangi adımlardan geçtiği ve her adımın kaliteye etkisi regranül nedir, nasıl üretilir yazısında anlatılır. Burada konu tanım değil karardır: elinizdeki makine ve ürün için hangi form, daha düşük toplam maliyetle sağlam parça çıkarır?
Çapak üretim zincirinin neresinde durur?
Mekanik geri dönüşümde kanonik sıra şöyledir: toplama ve atık kabulü, türüne göre ayrıştırma, kırma ve öğütme, yıkama, kurutma, ekstrüzyon ve eriyik filtrasyonu, granülasyon, parti kontrolü ve paketleme. Malzeme önce kırılır, sonra yıkanır; küçük parçaların yüzeyi yıkamaya çok daha iyi açılır. Çapak bu zincirin beşinci adımında, kurutmadan sonra satılabilir hâle gelir; temiz fabrika firesinden gelen çapak bazen yıkanmadan da satılır.
Granül ise altıncı, yedinci ve sekizinci adımları da tamamlamış üründür. Yani granül satın aldığınızda eritme, süzme ve kesme işini başkası yapmış olur; çapak satın aldığınızda bu iş sizin makinenize kalır. Adımların ayrıntısı geri dönüşüm süreci sayfasında gösterilir.
Regranül ile kırma farkı tek cümlede nedir?
Kırma, plastiğin geçmişini olduğu gibi taşır; regranül ise bu geçmişin bir kısmını eriyik filtrasyonu ve eriyik içinde karışmayla törpüler, ama malzemeye bir ısıl geçmiş daha ekler. Renk karışımı, nem eğilimi, tane boyu dağılımı ve yabancı madde çapakta ne ise çuvalda da odur. Granül temizlik ve homojenlik kazandırır; karşılığında malzeme bir kez daha ısı ve kesme görür. Bu takasın neden önemli olduğu homojenlik bölümünde açıklanır.
| Ölçüt | Çapak (kırma) | Granül (regranül) |
|---|---|---|
| Biçim | Düzensiz pul ve parçalar; tane boyu kırıcının eleğine bağlı | Eşit boyda, silindirik ya da yuvarlak taneler |
| Eritme ve süzme | Yapılmamıştır | Ekstrüderde eritilmiş, eriyik filtresinden geçmiştir |
| Yığın yoğunluğu | Genellikle düşük ve kaynağa göre değişken | Genellikle yüksek ve sabit |
| Besleme davranışı | Köprüleme, dalgalanma ve ayrışma riski daha yüksek | Hazneden vidaya düzgün akar |
| Parti içi homojenlik | Her parça kendi kaynağının özelliğini taşır | Eriyikte karışmıştır; taneler birbirine benzer |
| Isıl geçmiş | Granüle göre bir eritme geçişi eksiktir | Granülasyonda bir ısı ve kesme geçişi daha görmüştür |
| Nem | Geniş yüzey nedeniyle daha hızlı nem alır | Daha yavaş nem alır; higroskopik polimerde yine kurutma ister |
| Renk | Karışık renkli çapakta renkler ayrı parçalar hâlinde durur | Renkler eriyikte ortalanmıştır, taneler aynı tondadır |
| Kilogram maliyeti | Granülasyon adımı olmadığı için genellikle daha düşük | Eritme, süzme ve kesme maliyetini taşır |
| Tipik kullanım | Granül hatları, filtreli ekstrüzyon, kendi firesini geri katan üretici, düşük oranlı harman | Enjeksiyon, boru-profil, şişirme, görünür yüzeyli parçalar |
Kilogram fiyatı neden yanıltıcıdır? Parça başı maliyet mantığı
Kilogram fiyatı yanıltıcıdır, çünkü çapak ile granül arasındaki maliyet farkının büyük bölümü faturada değil üretim hattında ortaya çıkar. Granülasyon adımı atlandığı için çapağın kilogramı genellikle daha uygundur; ama eritme, süzme ve karıştırma işi ortadan kalkmaz, yalnızca sizin makinenize taşınır. Bu işin sizdeki bedeli ret, yavaşlayan çevrim, ek kurutma ve duruş olarak görünür.
Parça başı maliyet, sağlam parça üretmek için harcanan hammadde, enerji, makine süresi, işçilik ve fire toplamının sağlam parça sayısına bölünmesiyle bulunur. Satın alma kararını bu ölçüyle vermek, iki teklifi aynı dille karşılaştırmanızı sağlar. Hesabı yaparken değerleri kendi hattınızdan ve deneme üretiminden alın; tahminle değil ölçümle çalışın. Güncel kilogram fiyatları için tedarikçiden teklif alınır; burada yalnızca hesabın mantığı anlatılır.
Parça başı maliyet adım adım nasıl hesaplanır?
- Hammadde payı: Kilogram maliyetini yolluk dahil baskı ağırlığıyla çarpın ve baskıdan çıkan sağlam parça sayısına bölün.
- Ret ve fire payı: Ret oranını ekleyin. Hurdaya ayrılan her parça hammaddeyi, enerjiyi ve makine süresini boşa harcatır; fire geri kırılsa bile kırma ve ayırma emeği ister.
- Çevrim ve hat hızı: Besleme dalgalanması dozaj süresini uzatıyor ya da ekstrüzyon hızını düşürüyorsa makine saat maliyetini yeni saatlik çıktıya bölün.
- Hazırlık maliyeti: Kurutma enerjisi, karıştırıcı, toz ayırıcı, mıknatıs ve elek gibi ekipmanın çapak için ayrılan payını ekleyin.
- Duruş ve temizlik: Kalıp ağzı ya da elek tıkanması, nozul temizliği, renk geçişi ve vida temizliği için geçen süreyi parça başına dağıtın.
- Lojistik ve depolama: Yığın yoğunluğu düşük malzeme aynı çuvalda, aynı rafta ve aynı araçta daha az kilogram taşır; bu fark taşıma ve depo maliyetine yansır.
Bu altı kalemi çapaklı ve granüllü senaryo için ayrı ayrı doldurduğunuzda karşılaştırma netleşir. Hammadde payındaki fark küçükse belirleyici kalem çoğunlukla ret oranı ve çevrim süresi olur; ret oranındaki küçük bir artış bile kilogram avantajını hızla eritebilir.
Hangi maliyet kalemi kimin üzerinde kalır?
| Maliyet kalemi | Çapak aldığınızda | Granül aldığınızda | Nasıl ölçülür? |
|---|---|---|---|
| Eritme ve homojenleştirme | Sizin vidanızda, üretim sırasında | Granül üreticisinin ekstrüderinde | Renk ve ölçü sapması, parça ağırlığı dağılımı |
| Eriyik filtrasyonu | Hattınızda filtre varsa sizde; yoksa hiç yapılmaz | Granülasyon sırasında yapılmıştır | Elek değişim sıklığı, siyah nokta, tıkanma |
| Kurutma | Daha fazla hacim, daha hızlı nem alma | Daha az hacim; higroskopik polimerde yine gerekir | Kurutucu kapasitesi, nem ölçümü |
| Besleme ve dozaj | Ağırlıkla dozaj, karıştırıcılı hazne ya da zorlamalı besleyici gerekebilir | Standart hazne ve dozaj ünitesi çoğunlukla yeterlidir | Dozaj süresi, saatlik çıktı dalgalanması |
| Ret ve fire | Tane boyu, temizlik ve renge göre artabilir | Parti tutarlılığına bağlı olarak daha öngörülebilir | Deneme üretiminde ret oranı |
| Kalite kontrol | Daha sık numune ve ayıklama | Parti bazlı kabul kontrolü | Kontrole harcanan süre |
| Taşıma ve depolama | Aynı hacimde daha az kilogram | Aynı hacimde daha fazla kilogram | Çuval ve araç başına net ağırlık |
Çapak gerçekten ne zaman ucuza gelir?
Çapak, yukarıdaki kalemlerin çoğu hattınızda zaten karşılanıyorsa ucuza gelir. Eriyik filtresi ve vakumlu degazajı olan bir ekstrüzyon hattı, ağırlıkla çalışan bir dozaj sistemi, yeterli kurutma kapasitesi ve görünüşü kritik olmayan bir ürün bu durumun tipik örnekleridir. Degazaj, eriyikteki nem ve uçucu maddelerin ekstrüder silindirindeki bir açıklıktan vakumla çekilmesidir.
Kendi fabrika firenizi aynı ürüne geri katıyorsanız da çapak avantajlıdır, çünkü malzemenin geçmişini bilirsiniz. Bu koşulların hiçbiri yoksa kilogram tasarrufu genellikle üretim hattında harcanır ve granülün kilogram farkı ret, duruş ve ayar zamanı olarak geri ödenir.
Yığın yoğunluğu besleme ve dozajlamayı nasıl etkiler?
Yığın yoğunluğu düştükçe vida aynı hacimde daha az kilogram malzeme çeker; bu nedenle hafif ve düzensiz çapak, granüle göre daha düşük ve daha dalgalı bir besleme verir. Yığın yoğunluğu, taneler arasındaki boşluklar dahil, belirli bir hacmi dolduran malzemenin ağırlığıdır ve malzemenin kendi yoğunluğundan farklıdır. Aynı polimerin granülü ile ince cidarlı parçadan kırılmış çapağı arasında bu değer belirgin biçimde ayrışabilir.
Vidanın besleme bölgesinin hacmi sabittir; dolayısıyla hacimce hafif malzeme, aynı devirde daha az kilogram taşır. Enjeksiyonda bu durum dozaj süresinin uzaması ve baskı ağırlığının oynaması, ekstrüzyonda ise saatlik çıktının ve cidar kalınlığının dalgalanması olarak görülür.
Plastics Technology dergisinin reçine kurutma bilgi merkezinde verilen tipik değerler bu farkı somutlaştırır. Aşağıdaki tabloda pound/fit küp cinsinden verilen değerler kilogram/metreküpe çevrilip yuvarlanmıştır. Değerler malzemeye ve kırıcı ayarına göre değişir; kendi malzemeniz için ölçüm yapmanın yerini tutmaz.
| Malzeme biçimi | Tipik yığın yoğunluğu (lb/ft³) | Yaklaşık değer (kg/m³) |
|---|---|---|
| PET reçinesi | 50–55 | 800–880 |
| ABS reçinesi | 40 | 640 |
| Kırma: yolluk ve parçalar | 25–40 | 400–640 |
| Kırma: şişe ve levha | 10–40 | 160–640 |
Tablodaki aralıklar önemli bir şey söyler: ince cidarlı şişe ve levhadan gelen kırma, aynı hacimde reçinenin beşte biri kadar hafif olabilir. Plastik işleme danışmanı Jim Frankland, Plastics Technology'deki yazısında hacimce ağırlığı bakir malzemenin yüzde 70'inin altına düşen kırmanın, düşük oranların üzerinde çıktıyı ve kararlılığı korumayı zorlaştırabileceğini yazar. Aynı yazıya göre işleme sorunları çoğu zaman yüzde 20–25 kırma oranı civarında başlar.
Yığın yoğunluğunu kendiniz nasıl ölçersiniz?
Yığın yoğunluğu için laboratuvar şart değildir; aynı kabı önce mevcut hammaddenizle, sonra çapakla ya da planladığınız harmanla doldurup net ağırlıkları karşılaştırmak yeterli bir ilk göstergedir. Frankland akışkanlık için basit bir yöntem daha önerir: harmandan bir miktar düz bir yüzeye dökülür ve oluşan yığının eğim açısı ölçülür. Açı ne kadar dikse malzeme o kadar zor akar ve besleme o kadar zorlaşır.
- Kabı sarsmadan, aynı yükseklikten ve aynı hızla doldurun; sıkıştırma sonucu değiştirir.
- Ölçümü çuvalın üst, orta ve alt kısmından alınan örneklerle tekrarlayın.
- Sonucu mevcut hammaddenize oranlayın; mutlak değerden çok oran işe yarar.
- Her yeni partide aynı ölçümü yineleyin ve kaydedin.
Köprüleme nedir, neden çapakta daha sık görülür?
Köprüleme, malzemenin hazne ya da besleme boğazında kendi üzerinde kemer oluşturup akışı kesmesidir. Düzensiz şekilli, iri, lifli ya da film kökenli parçalar birbirine kenetlendiği için çapakta granüle göre daha sık görülür. Frankland, kırma ile bakir malzeme karışımının hazneden vida kanallarına geçerken anlık köprü kurabileceğini ve bu kesintinin vidadan dalgalanma olarak geçebileceğini anlatır.
Aynı yazıya göre üst üste yığılan film ve köpük kırması çoğu zaman zorlamalı besleyici (malzemeyi vidaya iten besleme ünitesi) olmadan beslenemez. Kırıcı tarafında keskin bıçak, dar bıçak boşluğu ve iri parçaların ayıklanması yığın yoğunluğunu ve akışı iyileştirir. Hat tarafında karıştırıcılı hazne ve zorlamalı besleyici, köprülemeyi azaltmanın yaygın yollarıdır.
Toz ve ince parçalar neden siyah nokta yapar?
Toz ve ince parçalar granülden önce erir ve daha çabuk bozunabilir; bu yüzden çapaktaki ince oranı arttıkça parçada siyah nokta riski artar. Wittmann'dan Robert Harrison, Plastics Technology'deki yazısında toz ve ince parçaların bakir granülden daha hızlı eridiğini, daha hızlı bozunabileceğini ve köprüleme ile hazne içinde kanal açılmasına da yol açtığını belirtir. Aynı yazıya göre tozun başlıca kaynakları körelmiş ya da yanlış ayarlanmış bıçaklar, tıkanmış elekler, aşırı rotor devri ve gereğinden küçük elek delikleridir.
Enjeksiyon danışmanı John Bozzelli de ince parçaların yüzey/hacim oranı yüksek olduğu için yanlarında bol hava taşıdığını, bunun karbonlaşmaya ve hem siyah hem beyaz noktaya yol açabileceğini yazar; ince oranı yüksekse toz ayırıcı önerir. Bozzelli'nin bir gözlemi kararınız için ayrıca önemlidir: kendi deneyimine göre kırma kaynaklı sorunlar bozunmadan çok kirlilikten kaynaklanır.
Granülle çapak aynı harmanda neden ayrışır?
Tane boyu ve yığın yoğunluğu farklı malzemeler aynı karıştırıcıda karışsa bile taşınırken ve hazneden akarken birbirinden ayrılabilir. Wittmann Battenfeld'den Jonathan Fowler, Plastics Technology'deki yazısında bu ayrışmanın özellikle kırma ile bakir malzeme karıştırılırken belirgin olduğunu ve uzun taşıma mesafesinin riski artırdığını yazar. Fowler, karıştırıcının mümkünse doğrudan besleme boğazının üstüne konmasını önerir ve düşük devirli, yüksek torklu kırıcının daha tutarlı yığın yoğunluğu ile daha az toz sağladığını belirtir.
Dozaj tarafında da bir ayrım vardır. Hacimsel dozaj ünitesi hacimle çalıştığı için yığın yoğunluğu değiştiğinde kilogram oranı da kayar. Ağırlıkla çalışan gravimetrik dozaj ise her bileşeni tartarak ekler ve oranı yığın yoğunluğundan bağımsız tutar; çapaklı harmanlarda bu fark doğrudan parça kalitesine yansıyabilir.
Homojenlik ve partiler arası tutarlılık: hangisi daha öngörülebilir?
Partiler arası tutarlılıkta granül genellikle daha öngörülebilirdir, çünkü eriyik hâline gelen malzeme ekstrüderde karışır ve her tane aynı karışımın küçük bir örneği olur. Çapakta ise her parça kendi kaynağının özelliğini taşır: farklı akış değeri, farklı renk, farklı katkı. Bir çuval çapak, birbirine benzeyen ama aynı olmayan binlerce küçük hammaddenin karışımıdır.
Bunun pratik sonucu numune almada ortaya çıkar. Granülden alınan küçük bir numune partiyi büyük ölçüde temsil eder; çapakta ise küçük numune şanslı ya da şanssız bir kesit olabilir. Bu yüzden çapakta numune çuvalın farklı noktalarından alınmalı ve test sonucu tek bir değer olarak değil, bir aralık olarak okunmalıdır.
Parti içi fark ile partiler arası fark da ayrı ayrı sorulmalıdır. Parti içi fark, aynı çuval ya da aynı lot içindeki tanelerin birbirinden ne kadar ayrıldığıdır; partiler arası fark ise bu ayki teslimatın geçen aykinden ne kadar ayrıldığıdır. Çapakta parti içi fark yüksektir ama makinenizdeki karışma bunu kısmen ortalar. Partiler arası fark ise proses ayarlarınızı her teslimatta yeniden yapmanızı gerektirebilir.
Granülasyon, eriyikteki karışma sayesinde ilk farkı büyük ölçüde giderir. İkinci fark ise granül üreticisinin besleme kaynağını ne kadar sabit tuttuğuna bağlıdır; bu yüzden granülde de parti numarası ve parti kaydı sorulmalıdır.
Granülasyonun eklediği ısıl geçmiş neyi değiştirir?
Her eritme ve kesme geçişi polimerin moleküler yapısını biraz değiştirir; bu nedenle granülün akış değeri, kaynağı olan çapaktan farklı olabilir. Eriyik akış indeksi (MFI ya da MFR), belirli sıcaklık ve yük altında 10 dakikada standart bir delikten akan eriyik plastiğin gram cinsinden miktarıdır. Polipropilende yeniden işleme genellikle zincir kopmasına ve MFI artışına yol açar.
Johannes Kepler Üniversitesi kaynaklı ve 2022'de Polymer Processing Society'nin 37. uluslararası konferansında sunulan bir çalışmada, iki PP türünün her yeniden işleme adımından sonra eriyik akış hızının belirgin biçimde arttığı ve ağırlık ortalamalı molar kütlenin düştüğü bildirilmiştir. Chulalongkorn Üniversitesi'nde 2003'te hazırlanan bir yüksek lisans tezinde ise işleme sayısı arttıkça PP'nin akış indeksinin yükseldiği, PE'ninkinin ise çapraz bağlanma nedeniyle düştüğü raporlanmıştır.
Satın alma açısından çıkarım şudur: önemli olan granülün mü çapağın mı daha az işlem gördüğü değil, akış değerinin bilinmesi ve partiden partiye dar bir bantta kalmasıdır.
Polimere göre hangi değer sorulmalı?
Tutarlılık ancak doğru ölçüyle izlenebilir ve doğru ölçü polimere göre değişir. PET'i ya da PVC'yi eriyik akış indeksiyle tanımlamak sektörde hemen fark edilen bir hatadır. Aşağıdaki tablo genel bilgi niteliğindedir; elinizdeki çapak ya da granülün hangi polimer olduğunu tedarikçinizle yazılı olarak netleştirin. Polimer ailelerinin ayrıntısı plastik granül çeşitleri yazısında anlatılır.
| Polimer | Takip edilecek değer | Test standardı ve koşulu |
|---|---|---|
| PP | Eriyik akış indeksi (MFI) | ISO 1133, 230 °C / 2,16 kg |
| PE | Eriyik akış indeksi (MFI) | ISO 1133, 190 °C / 2,16 kg |
| ABS, PS | Eriyik hacim akış hızı (MVR) ve darbe dayanımı | ISO 1133; Izod ISO 180, Charpy ISO 179-1 |
| PET | İçsel viskozite (IV) ve nem | ISO 1628-5; ISO 15512 |
| PVC | K-değeri ve ısıl kararlılık | ISO 1628-2; ISO 182 |
| PA6, PA66 | Viskozite sayısı (VN) ve cam elyaf oranı | ISO 307; ISO 3451-1 |
| PC | Eriyik hacim akış hızı (MVR) | ISO 1133, 300 °C / 1,2 kg |
Değer kadar test koşulu da önemlidir: koşulu yazılmayan bir akış değeri, başka bir tedarikçinin değeriyle karşılaştırılamaz. Çapakta bu değerleri birden fazla numuneden alıp aralık olarak istemek, tek bir ortalamadan daha fazla bilgi verir.
Nem ve kurutma: çapak mı daha zor kurur, granül mü?
Çapak granüle göre daha hızlı nem alır ve kurutucuda daha fazla hacim kaplar; bu yüzden nem alan polimerlerde çapakla çalışmak kurutma planını zorlaştırır. Higroskopik polimer, nemi yalnız yüzeyinde değil kütlesinin içinde de tutan polimerdir; PET, PA ve PC bu gruptadır, ABS de nem alır. Bu polimerlerin ne çapağı ne granülü kurutulmadan üretime alınmalıdır.
The Madison Group'tan Melissa Kurtz, plastik tanelerin nem tutmasının yüzey alanına güçlü biçimde bağlı olduğunu ve bunun kırmanın bakir reçineden daha fazla ve daha hızlı nem almasının başlıca nedenlerinden biri olduğunu yazar. Çapak ince ve düzensiz olduğu için birim ağırlık başına yüzeyi geniştir; açıkta bekleyen bir çuval çapak, aynı ortamdaki granülden daha çabuk nemlenir.
Nem riski depoda başlar ve kurutma, depolamada yapılan hatayı tam olarak telafi edemez. Çapağı ve granülü kapalı, kuru ve zeminden yükseltilmiş alanda saklayın; açılmış big bag ağzını kapatın ve kurutucuya yalnızca o vardiyada kullanılacak miktarı alın. Yağmur ya da yıkama suyu görmüş çapak yüzeyinde serbest su taşıyabilir; bu durumda higroskopik olmayan polimerlerde bile parçada gaz izi ve kabarcık riski doğar.
Kurutucu kapasitesi neden hacimle sınırlıdır?
Kurutma hunisinin hacmi sabittir ve malzemenin hunide kalma süresi, hunideki kilogramın saatlik tüketime bölünmesiyle bulunur. Yığın yoğunluğu düşük çapak aynı huniye daha az kilogram sığdırır; aynı saatlik tüketimde kalma süresi kısalır ve malzeme yeterince kurumadan vidaya inebilir. Plastics Technology'nin kurutma rehberi bunu tek cümleyle özetler: hafif malzeme, ağır malzemeyle aynı kurutma süresine ulaşmak için daha büyük bir kurutma hunisi ister.
Pratik sonuç şudur: kurutucunuz granüle göre boyutlandırıldıysa çapak oranı arttıkça kapasite yetmeyebilir. Hesabı reçinenin katalog değeriyle değil, kullanacağınız harmanın ölçülmüş yığın yoğunluğuyla yapın ve en yüksek saatlik tüketimdeki kalma süresini kontrol edin.
PET çapağında kristalizasyon ve topaklanma neden sorun olur?
PET çapağı kurutmanın özel bir zorluğunu gösterir. Camsı geçiş sıcaklığı, amorf polimerin sert hâlden yumuşak hâle geçtiği sıcaklık aralığıdır. Pete Stoughton, Plastics Technology'de 2025'te yayımlanan yazısında amorf PET pullarının bu aralığa ısıtıldığında yumuşayıp komşu pullarla kaynaşma eğiliminde olduğunu, bu yüzden topakları dağıtacak karıştırıcılı bir kristalizör gerektiğini anlatır.
Aynı yazıya göre gelen rPET pulunun nemi tipik olarak yüzde 0,2–0,3 civarındadır ve yüzde 0,8'e kadar çıkabilir. Kristalizörde yaklaşık bir saatlik ön kurutma nemi yüzde 0,1 ve altına indirir; ardından nem alıcı kurutucuda yüzde 0,005 (50 ppm) düzeyine inilebilir.
PET'te nem yalnızca kurutma sorunu değildir: eriyik hâlindeki nem polimer zincirini hidrolizle kısaltır ve içsel viskoziteyi düşürür. İçsel viskozite (IV), PET'in zincir uzunluğunu dolaylı olarak gösteren ve ISO 1628-5 ile ölçülen değerdir; nem ise ISO 15512 ile ölçülür. PET çapağı ya da granülü, kurutma koşulu tanımlanmadan üretime hazır kabul edilmez.
Yabancı madde ve eriyik filtrasyonu: temizlik işi kimde kalır?
Granülde yabancı maddenin önemli bir kısmı granül üreticisinin eriyik filtresinde tutulur; çapakta ise filtrasyon yapılmamıştır ve ayıklanamayan her parça doğrudan sizin makinenize girer. Eriyik filtrasyonu, erimiş plastiğin ekstrüder çıkışında bir elek paketinden geçirilerek metal, kağıt, ahşap, kum ve erimemiş parçacıklardan arındırılmasıdır. Granülasyon hattında bu adım, eriyik tanelere kesilmeden hemen önce yer alır.
Çapakla çalışırken filtrasyon sorumluluğu sizin hattınıza geçer. Hattınızda eriyik filtresi varsa yabancı madde orada tutulur ama elek daha sık dolar ve değişim duruşu artar. Filtre yoksa yabancı madde kalıp ağzına, nozula, kalıp boşluğuna ya da ekstrüzyon kafasına kadar gider. Bozzelli'nin kırma sorunlarının çoğunlukla kirlilikten kaynaklandığı gözlemi bu noktada önem kazanır. Çapakla çalışacaksanız hattınızda en azından şunlar bulunmalıdır:
- Besleme hattında mıknatıs ya da metal ayırıcı
- Toz ve ince parça için toz ayırıcı
- Mümkünse eriyik filtresi ve yazılı bir elek değişim planı
- Ağırlıkla çalışan dozaj ve besleme boğazına yakın karıştırıcı
- Harmanın yığın yoğunluğuna göre hesaplanmış kurutma kapasitesi
- Her partiden saklanan karşılaştırma numunesi ve parti kaydı
Bu listedeki her kalem, parça başı maliyet hesabında çapak senaryosuna yazılması gereken bir yatırım ya da işletme gideridir.
Hangi yabancı madde hangi kusuru doğurur?
| Yabancı madde | Olası kaynağı | Üretimde olası etkisi |
|---|---|---|
| Metal parça (vida, tel, zımba teli) | Ambalaj, makine parçası, toplama sırasında karışma | Vida ve kalıp hasarı, kalıp ağzı ve elek tıkanması |
| Kağıt etiket, karton, ahşap | Ambalaj atığı, palet parçası | Yanık iz, siyah nokta, gaz ve koku |
| Kum, toprak, mineral | Tarım ve inşaat kökenli atık, zemin süprüntüsü | Vida ve silindir aşınması, yüzey pürüzü |
| Alüminyum folyo, metalize film | Çok katmanlı ambalaj | Parlak nokta, elek tıkanması |
| Farklı polimer | Karışık toplama, hatalı ayrıştırma | Katmanlaşma, kırılganlık, yüzeyde pul pul ayrılma |
| Kauçuk ve silikon conta | Kapak ve conta içeren parçalar | Erimeyen tanecik, yüzey kusuru |
Farklı polimer karışması neden en zor fark edilen kirliliktir?
Metal ve kağıt gözle ya da mıknatısla yakalanabilir; farklı bir polimer ise çoğu zaman aynı renkte ve aynı biçimde olduğu için gözden kaçar. Birbirine karışmayan iki polimer eriyikte tek faz oluşturmaz; parçada katmanlaşma, kırılganlık ve darbe dayanımında düşüş olarak kendini gösterebilir. İkinci polimer işleme sıcaklığında eriyorsa elekten de geçer; bu yüzden polimer karışması ancak kaynağında, yani ayrıştırma adımında önlenebilir.
Şüpheli bir partide ısıl analiz yöntemleri yol gösterir. Diferansiyel taramalı kalorimetri (DSC), malzemenin erime ve kristalleşme davranışını ölçen yöntemdir; beklenmeyen ikinci bir erime tepesi karışmış bir polimere işaret edebilir. Çapak alırken tedarikçiye ayrıştırmanın nasıl yapıldığını sormanın nedeni budur.
Renk kontrolü: çapakla tutarlı renk elde edilir mi?
Çapakla tutarlı renk ancak çapak tek renkliyse ya da parçanın rengi koyu ve toleransı genişse elde edilir; açık ve sabit renk gereken işlerde granül daha güvenli seçimdir. Granülasyonda farklı renkteki parçalar eriyikte karışır ve her parti tek bir ortalama tona oturur. Karışık renkli çapakta ise renkler ayrı parçalar hâlinde durur ve bu karışmayı sizin vidanız yapmak zorundadır.
Vidanın renk karıştırma gücü sınırlıdır. Bozzelli, UL Prospector'da yayımlanan yazısında iyi bir dağıtıcı karıştırma tasarımının doğal reçineye katılan birkaç siyah taneyi düzgün gri bir parçaya çevirebildiğini, zayıf karıştırmanın ise siyah çizgiler olarak görüldüğünü anlatır. Aynı yazıda en az 20:1 boy/çap oranlı vida önerilir ve genel amaçlı vidaların siyah nokta, çizgi ve renk karışımı sorunlarının başlıca kaynaklarından olduğu belirtilir.
Koyu renkler ve özellikle siyah, renk farklarını büyük ölçüde örter; bu yüzden siyah ya da koyu renkli parçalarda karışık çapak daha rahat kullanılır. Masterbatch, yüksek oranda pigment ya da katkı içeren ve ana hammaddeye düşük oranda katılan konsantre granüldür. Masterbatch dozunu artırarak renk farkını örtmek mümkündür, ama bu da parça başı hesaba eklenmesi gereken bir kalemdir.
Renk hedefine göre hangi form seçilir?
| Parçanın renk hedefi | Çapakla olası sonuç | Granülle olası sonuç | İlgili ürün |
|---|---|---|---|
| Siyah | Siyah ya da koyu çapakla çoğunlukla tutarlı | Genellikle tutarlı | siyah çapak, siyah granül |
| Koyu ve rengi serbest (gri, antrasit, koyu karışık) | Koyu tonlu karışık çapakla mümkün; masterbatch ile koyulaştırılabilir | Genellikle tutarlı | koyu miks çapak |
| Açık ton, küçük sapmaya izin var | Açık tonlu çapakla denemeyle mümkün; tek bir koyu parça iz bırakabilir | Daha öngörülebilir | açık miks çapak, kırık beyaz granül |
| Beyaz, sabit ton | Yüksek risk; tek renk çapak ve sıkı ayıklama gerekir | Önerilen form | beyaz granül |
| Kahverengi ve toprak tonları | Karışık çapakla denemeye bağlı | Daha tutarlı | kahverengi granül |
| Renk önemsiz, parça görünmüyor | Karışık renkli çapak uygundur | Gerekli değil | renkli miks çapak |
Hangi formu seçerseniz seçin, renk tutarlılığını pratikte bir referansla kontrol edin. Onaylanmış bir referans parça ya da plaka saklayın ve her yeni partiden üretilen parçayı aynı ışık altında bununla karşılaştırın. Renk ölçüm cihazınız varsa sapmayı sayısal olarak kaydedin; yoksa en azından aynı ışık kaynağı, aynı açı ve aynı kişi kuralını uygulayın. Çapakta renk dağılımı partiden partiye değişebileceği için bu kontrol granüle göre daha sık yapılmalıdır.
Hangi proseste çapak, hangisinde granül kullanılır?
Çapak en rahat, eriyik filtresi ve degazajı olan sürekli ekstrüzyon hatlarında, özellikle de granül üretim hatlarında kullanılır; enjeksiyon, boru-profil ve şişirmede ise granül varsayılan seçimdir ve çapak çoğunlukla düşük oranlı harmanla denenir. Bu ayrım prosesin besleme hassasiyetinden, eriyiği süzme imkânından ve ürünün tolerans payından doğar. Aşağıdaki tablo ana prosesleri özetler; ayrıntı alt başlıklardadır.
| Proses | Çapak ne zaman olabilir? | Granülün avantajı | Başlıca risk |
|---|---|---|---|
| Enjeksiyon | Kendi firesi, koyu renk, görünmeyen parça, düşük oranlı harman | Sabit dozaj ve baskı ağırlığı | Dalgalı dozaj, siyah nokta, kalıp ağzı tıkanması |
| Ekstrüzyon (film, levha, granül hattı) | Eriyik filtresi, degazaj ve uygun besleyici varsa | Sabit hat hızı ve kalınlık | Düşük çıktı, köprüleme, elek dolması |
| Boru ve profil | Standart ve şartname izin veriyorsa, çoğunlukla kendi firesi | Ölçü ve cidar kararlılığı | Standart dışı ürün, cidar sapması |
| Şişirme | Kendi çapağının sabit oranla geri katılması | Parison kararlılığı | Akış değeri sapması, parison sarkması |
| Kasa, palet ve kaba parçalar | Koyu renk ve geniş toleransla en uygun alan | Görünüş ve tekrarlanabilirlik | Mekanik değerde dalgalanma |
Enjeksiyonda çapak kullanılır mı?
Enjeksiyonda çapak kullanılabilir, ancak en güvenli kullanım kendi fabrika firesinin aynı malzemeye kontrollü oranda geri katılmasıdır. Enjeksiyon makinesi her çevrimde vidayı geri çekerek belirli bir hacmi doldurur; besleme dalgalanırsa dozaj süresi ve baskı ağırlığı da dalgalanır. Hazne küçük, besleme boğazı dardır ve iri ya da lifli parçalar köprüleme yapabilir. Sıcak yolluklu kalıplarda ve küçük kalıp ağızlarında yabancı madde tıkanmaya yol açabilir.
Dışarıdan alınan çapak enjeksiyonda daha çok kaba, koyu renkli ve görünüşü ikincil parçalarda, bakir hammadde ya da granülle harmanlanarak denenir. İnce cidarlı, dar toleranslı ya da şeffaf parçalarda granül tercih edilir.
Kasa, palet ve benzeri kalın cidarlı, koyu renkli, görünüşü ikincil parçalar ise çapak harmanının en rahat kullanıldığı alandır. Bu parçalarda renk farkı siyah ya da koyu masterbatch ile örtülür, ölçü toleransı genellikle geniştir ve küçük bir yüzey kusuru ürünü reddettirmez. Yine de yük taşıyan parçalarda mekanik değerlerin partiden partiye düşmediği deneme üretimi ve darbe testiyle doğrulanmalıdır. Sektörlere göre tipik beklentiler sektörler sayfasında özetlenir.
Ekstrüzyonda çapak neden daha rahat kullanılır?
Sürekli çalışan ekstrüzyon hatları, eriyik filtresi ve degazaj bölgesi eklenebildiği için çapağa enjeksiyondan daha toleranslıdır. Granül üretim hatları zaten çapakla beslenmek üzere kurulur; çapak ürünleri sayfasında da belirtildiği gibi çapak, granül üretiminde ekstrüzyon hattına besleme hammaddesi olarak kullanılır. Film ve levha hatlarında ise besleme yine sınırdır; gevşek film kırması zorlamalı besleyici olmadan çoğu zaman vidaya inmez.
Tek vidalı bir ekstrüderde çıktı, besleme bölgesinin taşıyabildiği kilogramla sınırlıdır. Çapak oranı arttıkça aynı devirde çıktı düşebilir; bunu devir artırarak telafi etmek eriyik sıcaklığını ve kesmeyi yükseltir. Bu nedenle ekstrüzyonda da çapak oranı, hat hızı ve kalınlık kararlılığı izlenerek belirlenir.
Boru ve profilde çapak kullanılır mı?
Boru ve profil üretiminde geri dönüşümlü malzeme kullanımı çoğu zaman ürün standardı ve şartnameyle sınırlanır; karar, satın almadan önce standardın malzeme maddesi okunarak verilmelidir. Örneğin basınçsız, gömülü PVC-U atık su boruları için EN 1401-1 standardının 2009 baskısında, ham olmayan malzemenin kullanımı ayrı bir normatif ekte düzenlenir. Bu ekte üreticinin kendi yeniden işlenebilir malzemesi, anlaşmalı şartnamesi olan dış kaynaklı malzeme ve şartnamesi olmayan dış kaynaklı malzeme ayrı başlıklarda ele alınır.
Standardın güncel baskısı (2019 baskısı ve 2023 tadili) ile basınçlı boru standartları farklı koşullar getirebilir; bu nedenle burada bir oran verilmez. Boruda ölçü ve cidar kalınlığı sabit kalmalıdır ve bu, sabit yığın yoğunluğu ile sabit akış değeri ister. Dış kaynaklı malzeme kullanılacaksa granül, kendi firesi geri katılacaksa standardın izin verdiği ölçüde kontrollü çapak harmanı daha savunulabilir yoldur.
Şişirmede çapak nasıl yönetilir?
Şişirmede belirleyici olan parisonun kararlılığıdır. Parison, kalıp kapanmadan önce kafadan aşağı sarkan erimiş plastik borudur; kendi ağırlığı altında sarkmaması için eriyik mukavemeti ve akış değeri dar bir bantta kalmalıdır. Ekstrüzyon şişirmede kalıp dışında kalan fazlalık her çevrimde oluşur; bu fazlalığa da çapak denir ve kırılıp hatta geri katılması yaygın bir uygulamadır.
Robert Grace'in 2023'te Plastics Engineering'de yayımlanan yazısında reçinenin eriyik akış indeksinin partiden partiye farklı olabileceği ve hurda oranı değiştikçe kırma oranının gün içinde sık sık ayarlandığı belirtilir. Yazı, malzeme bileşimindeki değişimin kafa basıncını ve dolayısıyla parison düzgünlüğünü etkileyebileceğini anlatır. Dışarıdan gelen çapak bu değişkenliğe bir yenisini ekler; bu yüzden şişirmede dış kaynaklı malzeme için granül, kendi çapağı için sabit oran kuralı tercih edilir.
Bakir hammaddeyle harmanlama oranı nasıl belirlenir?
Bakir hammaddeyle harmanlamada her işletme için geçerli tek bir doğru oran yoktur; oran, parçanın tolerans payı, çapağın tane boyu ve yığın yoğunluğu, kurutma kapasitesi ve deneme üretimindeki ret oranıyla belirlenir. Bakir hammadde, daha önce hiç işlenmemiş, polimer üreticisinden ilk kez çıkan malzemedir. Literatürde geçen oranlar başlangıç referansıdır, onay değildir.
Sık anılan bir referans, UL'in 746D standardı kapsamındaki kuralıdır. UL'e göre aynı tesiste kalıplamadan çıkan yolluk gibi kırma, hazneye yüzde 25'e kadar katılabilir; kalan yüzde 75, kırmanın geldiği bakir türün aynısı olmalıdır. UL, başka bir kalıpçıya gönderilmek üzere toplanan kırmanın endüstri sonrası geri dönüşümlü plastik sayıldığını ve izlenebilirliği zayıfladığı için ayrıca değerlendirilmesi gerektiğini de belirtir. Bu bir sertifikasyon çerçevesidir; dışarıdan alınan çapak için kalite garantisi değildir.
Besleme tarafında Frankland'ın gözlemi tamamlayıcıdır: sorunlar çoğu zaman yüzde 20–25 kırma civarında başlar. Öte yandan kendi firesinde daha yüksek oranlar da raporlanır. YÖK Açık Bilim'de yer alan İdil Mandıracı'nın yüksek lisans tezinde, enjeksiyonla üretilmiş LDPE kapak ve HDPE kanül parçaları kırılıp orijinal hammaddeye yüzde 16, 33 ve 50 oranlarında katılmış, ayrıca yüzde 100 kırmayla üretim yapılmıştır.
Tezin özetinde, kırma oranındaki değişimin incelenen özellikleri belirgin biçimde değiştirmediği ya da az etkilediği bildirilir. Bu sonuç geçmişi bilinen, tek kaynaklı fabrika firesi içindir; dışarıdan gelen karışık çapağa genellenemez.
Oranı hangi değişkenler belirler?
- Parçanın görevi: Yük taşıyan, basınç altında çalışan ya da darbe alan parçada oran düşük tutulur.
- Görünüş: Açık renkli ve parlak yüzeyli parçada renk ve nokta toleransı oranı sınırlar.
- Çapağın kaynağı: Endüstriyel fire (PIR) üretim sırasında oluşan ve tüketiciye ulaşmamış plastiktir; tüketici sonrası atık (PCR) ise kullanılıp atılmış üründen gelir. Kendi fireniz, başkasının endüstriyel firesi ve tüketici sonrası atık aynı oranı taşımaz.
- Tane boyu ve yığın yoğunluğu: Granüle yakın boyda, tozu alınmış çapak daha yüksek bir orana izin verir.
- Akış değeri farkı: Çapağın akış değeri bakir hammaddeden uzaklaştıkça harmanın davranışı değişir.
- Kurutma ve dozaj kapasitesi: Hattın kaldırabildiği hacim, oranın tavanını belirler.
Kademeli deneme üretimi nasıl kurgulanır?
- Mevcut hammaddenizle referans üretim yapın; parça ağırlığı, ölçü, görünüş ve ret oranını kaydedin.
- Çapağın yığın yoğunluğunu, nemini ve tane boyunu ölçün; toz oranını gözle ve elekle kontrol edin.
- Düşük bir oranla başlayın ve karıştırmayı ağırlıkla yapın.
- Her oran kademesinde aynı ayarlarla, aynı sürede ve yeterli sayıda parça üretin.
- Her kademede aynı ölçümleri tekrarlayın; gerekiyorsa çekme ve darbe testi yaptırın.
- Sorunun başladığı kademenin bir altını üretim oranı olarak sabitleyin ve kaydedin.
- Yeni çapak partisi geldiğinde en azından yığın yoğunluğu, nem ve görünüş kontrolünü tekrarlayın.
Bu yöntemle bulunan oran sizin makineniz, kalıbınız ve o çapak kaynağı için geçerlidir. Başka bir hat ya da başka bir tedarikçi için oran yeniden doğrulanır.
Bakir hammadde, geri dönüşümlü granül ve çapak aynı harmanda da kullanılabilir. Bu üçlü harmanda granül, bakir hammaddenin bir kısmının yerini alır ve çapağın getirdiği dalgalanmaya karşı bir tampon gibi çalışır; çapak ise oranı küçük tutulduğunda maliyeti biraz daha aşağı çeker. Karar yine deneme üretimine bağlıdır ve üç bileşenli harmanda ağırlıkla dozaj daha da önemli hâle gelir.
Aglomera nedir, çapak ile granül arasında nerede durur?
Aglomera, film, elyaf ve köpük gibi hafif ve zor akan plastiğin sürtünme ısısıyla yumuşatılıp topaklanmasıyla elde edilen, gevşek kırmadan daha yoğun ve daha akışkan bir ara formdur. Malzeme bu işlemde tamamen erimez; yumuşar, sıkışır ve küçük topaklara dönüşür. Böylece hacmi büyük ve beslemesi zor atık, ekstrüdere ya da enjeksiyon makinesine daha kolay beslenebilir hâle gelir.
Alman makine üreticisi Herbold Meckesheim, aglomerasyon ünitelerinin ürettiği malzemeyi yüksek yığın yoğunluklu ve serbest akan bir kırma olarak tanımlar ve bu malzemenin ekstrüderlerde ya da enjeksiyon makinelerinde doğrudan işlenebileceğini belirtir. Aynı üreticiye göre yıkama hattından sonra kullanılan bir sistemde, ikincil kırıcı ve sınıflandırıcıyla yüzde 1'in altında kalıntı nem elde edilebilir. Bu değerler üretici beyanıdır ve girdi malzemesine göre değişir.
Aglomeranın sınırı eritilmemiş olmasıdır: eriyik filtresinden geçmediği için yabancı maddeyi çapak gibi taşır. Bu nedenle aglomera, beslemesi zor film atığını granül hattına hazırlamakta ya da filtreli ekstrüzyon hatlarında değerlidir; görünür yüzeyli enjeksiyon parçalarında granülün yerini tutmaz.
| Ölçüt | Çapak | Aglomera | Granül |
|---|---|---|---|
| Tipik kaynak | Sert parça, şişe, levha, film | Çoğunlukla film, elyaf, köpük | Çapak ya da aglomera |
| Isıl işlem | Yok | Yumuşatma; tam erime yok | Tam erime |
| Eriyik filtrasyonu | Yok | Yok | Var |
| Yığın yoğunluğu | Kaynağa göre düşük ile orta arası | Gevşek film kırmasından yüksek | Yüksek ve sabit |
| Akışkanlık | Değişken | İyi | İyi |
| Tipik kullanım | Granül hattı, harman | Granül hattı, filtreli ekstrüzyon | Tüm prosesler |
Kendi fabrika çapağınızı nasıl değerlendirmelisiniz?
Kendi fabrika çapağınız, geçmişini bildiğiniz tek çapaktır; temiz tutulup aynı malzemeye ve aynı ürüne geri katıldığında en düşük riskli geri dönüşüm seçeneğidir. Polimeri, türü, rengi ve kaç kez işlendiği bilinir; yabancı madde riski de yalnızca sizin üretim alanınızın disiplinine bağlıdır. UL'in yerinde kullanılan kırma ile başka bir tesise giden kırma arasında ayrım yapması da bu izlenebilirlik farkından kaynaklanır.
Yerinde kırıp geri katmak ne zaman mantıklıdır?
- Fire tek polimer ve tek türden geliyorsa
- Fire, döndüğü ürünle aynı renkte ya da daha koyu bir ürüne gidiyorsa
- Kırıcı makinenin yanında, bıçakları bakımlı ve tozu ayrılıyorsa
- Kırma oranı ağırlıkla ve sabit tutulabiliyorsa
- Kırma, aynı malzeme defalarca dönmeyecek şekilde bakir hammadde ya da granülle seyreltiliyorsa
Son madde önemlidir: kırma sürekli aynı hatta dönerse bir kısmı defalarca ısı ve kesme görür. Polipropilende her geçişte akış değerinin arttığını gösteren çalışmalar, kapalı döngüde oranın neden sınırlı tutulduğunu açıklar.
Kendi çapağınızın değeri, onu ister kullanın ister satın, ayrıştırma disiplininize bağlıdır. Fireyi polimer ve renge göre ayrı kutularda toplayın, zemin süprüntüsünü fireye karıştırmayın ve her çuvalı polimer, tür, renk ve tarihle etiketleyin. Farklı polimerden tek bir hatalı kutu, bütün bir çuvalı hem sizin için hem alıcı için değersizleştirebilir.
Fireyi satmak ne zaman daha mantıklıdır?
Fireniz karışık renkli ya da karışık polimerliyse, sık tür değiştiriyorsanız ya da kırma, kurutma ve dozaj için yer ve ekipman ayıramıyorsanız fireyi satmak daha mantıklı olabilir. Bu durumda firenin ayrıştırılmış ve etiketlenmiş olması değerini artırır. Atığın hangi hazırlıkla ve kime satılabileceği atık plastik nereye satılır yazısında anlatılır; Kızmazlar Plastik de atık plastik ve çapak alımı yapan firmalar arasındadır.
Hangi işletme çapak, hangisi granül almalı?
Çapak, hattında eriyiği süzme, kurutma ve ağırlıkla dozaj imkânı olan ve renk ile ölçüde geniş tolerans taşıyan ürün üreten işletme için; granül ise sabit kalite, dar tolerans ve az ayar değişikliği isteyen işletme için doğru seçimdir. Aşağıdaki iki profil, kendinizi konumlandırmanıza yardım eder.
Çapak için uygun profil:
- Granül üreticisi ya da eriyik filtreli ekstrüzyon hattı işleten işletme
- Kendi firesini aynı ürüne geri katan üretici
- Koyu renkli, kalın cidarlı ve görünüşü ikincil parçalar üreten işletme
- Bakir hammaddeyle düşük oranlı harmanı deneme üretimiyle doğrulamış üretici
- Kurutma ve dozaj kapasitesini harmanın yığın yoğunluğuna göre boyutlandırmış işletme
Granül için uygun profil:
- Enjeksiyonla ince cidarlı ya da dar toleranslı parça üreten işletme
- Açık ve sabit renk isteyen müşterilere çalışan üretici
- Boru, profil ya da şişirmede ölçü ve parison kararlılığına bağımlı hat
- Hattında eriyik filtresi bulunmayan işletme
- Partiden partiye ayar değiştirmeye personel ve zaman ayıramayan üretici
- Tekrarlanabilir sonuç ve teknik veriyle çalışmak isteyen satın alma ekibi
Numune ve deneme üretiminde neyi test etmelisiniz?
Karardan önce aynı makinede, aynı kalıpta ve aynı ayarlarla, mevcut hammaddenizi referans alan kontrollü bir deneme üretimi yapmalısınız. Laboratuvar değerleri malzemeyi tanıtır; ama çapak ile granül arasındaki asıl fark besleme, karışma ve ret gibi hatta ortaya çıkan davranışlardadır. Numune değerlendirmesinin ayrıntılı kontrol listesi geri dönüşüm granül seçimi yazısında yer alır.
| Kontrol | Neden önemli? | Çapakta dikkat edilecek nokta |
|---|---|---|
| Görsel muayene | Toz, yabancı madde ve renk dağılımını gösterir | Çuvalın farklı noktalarından bakın |
| Yığın yoğunluğu | Besleme ve kurutma kapasitesini belirler | Mevcut hammaddeye oranlayın |
| Nem | Gaz izi, kabarcık ve PET'te IV düşüşü | Polimere uygun yöntemle ölçün |
| Akış değeri (MFI, MVR, IV, K-değeri, VN) | Proses ayarı ve kalıp dolumu | Birden çok numuneden aralık alın |
| Koku | Kapalı alanda kullanılan ürünlerde şikâyet riski | Isıtılmış numunede kontrol edin |
| Parça ağırlığı ve ölçü | Dozaj tutarlılığını gösterir | Ardışık baskılarda dağılıma bakın |
| Mekanik test | Yük taşıyan parçada güvenlik | Çekme ve darbe değerini referansla kıyaslayın |
| Ret oranı ve duruş | Parça başı maliyetin ana girdisi | Aynı süre ve aynı ayarla kıyaslayın |
Numunenin partiyi temsil etmesi de ayrı bir konudur. Çapakta ayrışma nedeniyle çuvalın üstü ile dibi farklı olabilir; numuneyi en az üç noktadan alıp birleştirin ve deneme üretimini haznenin birkaç kez boşalıp dolduğu kadar uzun tutun. Kızmazlar Plastik'te granül ve çapak ürünleri için teknik veri talebi TDS talep sayfası üzerinden iletilebilir; polimer laboratuvar testleri hakkında bilgi kalite ve belgeler sayfasındadır.
Tedarikçiye hangi soruları sormalısınız?
Çapak ya da granül tekliflerini karşılaştırmadan önce tedarikçiden malzemenin kaynağını, hazırlık adımlarını ve ölçülen değerlerin test koşullarını yazılı olarak isteyin. Aynı adla satılan iki çapak, kaynak ve hazırlığa göre bambaşka davranabilir; teklifleri ancak bu sorular cevaplandıktan sonra yan yana koymak anlamlıdır.
- Malzeme hangi polimer ve hangi kaynaktan geliyor: endüstriyel fire mi, tüketici sonrası atık mı?
- Çapak yıkandı mı, kurutuldu mu; teslimdeki nem durumu nedir?
- Tane boyu hangi elekle belirleniyor, toz ayrılıyor mu?
- Renk dağılımı nasıl tanımlanıyor ve partiden partiye ne kadar değişebilir?
- Akış değeri ya da polimere uygun ölçü hangi standart ve koşulla ölçüldü?
- Granülde eriyik filtrasyonu ve degazaj yapılıyor mu?
- Parti numarası ve parti kaydı tutuluyor mu, bir parti ne kadar malzemeyi kapsıyor?
- Deneme için numune ve küçük bir deneme partisi alınabilir mi?
- Ambalaj tipi nedir, malzeme kapalı ve kuru ambalajda mı geliyor?
Bu soruların cevapları, parça başı maliyet tablosundaki boşlukları da doldurur. Örneğin tozu ayrılmamış ve kurutulmamış bir çapakta kurutma, toz ayırma ve ret kalemlerini daha yüksek yazmanız gerekir.
Karar tablosu: çapak mı granül mü?
Karar tablosu, sık karşılaşılan on iki durumu ve her biri için önerilen formu gösterir; satırlardan birden fazlası sizin için geçerliyse daha temkinli olan seçeneği esas alın. Tablodaki öneriler genel çerçevedir; son karar her zaman kendi hattınızdaki deneme üretimiyle verilir.
| Durumunuz | Önerilen form | Gerekçe |
|---|---|---|
| Görünür yüzeyli, açık renkli enjeksiyon parçası | Granül | Renk ve nokta toleransı dar |
| İnce cidarlı ya da dar toleranslı parça | Granül | Sabit dozaj ve baskı ağırlığı gerekir |
| Koyu renkli, kalın cidarlı, görünüşü ikincil parça | Çapak harmanı denenebilir | Renk farkı örtülür, tolerans geniştir |
| Kendi firenizi aynı ürüne geri katıyorsunuz | Çapak (kendi kırmanız) | Geçmiş biliniyor, izlenebilirlik yüksek |
| Hattınızda eriyik filtresi ve degazaj var | Çapak uygun olabilir | Süzme ve gaz alma hatta yapılır |
| Eriyik filtresi yok, malzemeyi dışarıdan alıyorsunuz | Granül | Yabancı madde doğrudan kalıba gider |
| Higroskopik polimer, kurutucu kapasitesi sınırlı | Granül | Çapak daha hızlı nem alır, daha çok hacim kaplar |
| Standartlı boru ya da profil | Granül ya da standardın izin verdiği kendi firesi | Standart, ham olmayan malzemeyi koşula bağlar |
| Şişirme, parison kararlılığı kritik | Granül; kendi çapağı sabit oranla | Akış değeri sapması parisonu bozar |
| Film atığı ya da hafif, zor akan malzeme | Aglomera ya da granül | Gevşek film kırması zor beslenir |
| Granül üretim hattı işletiyorsunuz | Çapak | Hat zaten eritme ve süzme için kurulu |
| Partiden partiye ayar değiştirecek personeliniz yok | Granül | Tekrarlanabilirlik ayar ihtiyacını azaltır |
Tabloyu okurken tek bir kuralı akılda tutun: çapak, eritme, süzme ve karıştırma işini size devreder. Bu işi yapacak donanımınız ve zamanınız varsa çapak maliyet avantajı sağlayabilir; yoksa granülün kilogram farkı çoğu zaman üretim hattında kendini geri öder.
Çapak ve granül seçiminde sık yapılan hatalar nelerdir?
En sık hata, kararı yalnız kilogram fiyatına bakarak vermektir; diğer hataların çoğu bu ilk hatanın sonuçlarıdır.
- Numuneyi tek noktadan almak: Çapakta çuvalın üstü ile dibi farklı olabilir; tek numune partiyi temsil etmez.
- Hacimle dozaj yapmak: Yığın yoğunluğu değiştikçe hacimsel dozajda kilogram oranı kayar.
- Kurutucuyu granüle göre bırakmak: Çapak oranı artınca hunideki kilogram azalır ve kalma süresi kısalır.
- Yanlış ölçüyü sormak: PET için eriyik akış indeksi değil içsel viskozite ve nem, PVC için K-değeri ve ısıl kararlılık sorulur.
- Test koşulunu sormamak: Koşulu yazılmayan akış değeri başka bir değerle karşılaştırılamaz.
- Deneme üretimini kısa tutmak: Köprüleme ve dalgalanma çoğu zaman ilk dakikalarda değil, hazne birkaç kez boşalıp dolarken görülür.
- Kendi firesini sınırsız döndürmek: Aynı malzemenin defalarca işlenmesi akış değerini kaydırır.
- Standardı okumamak: Boru ve profil gibi standartlı ürünlerde malzeme maddesi kontrol edilmeden geri dönüşümlü malzeme kullanmak ürünü standart dışı bırakabilir.
Kızmazlar Plastik'te çapak ve granül
Kızmazlar Plastik, Kayseri'de geri dönüşümlü plastik hammadde olarak hem granül hem çapak üretir ve tedarik eder; ürünler renklerine göre ayrılır. Granülde beyaz, kırık beyaz, kahverengi ve siyah; çapakta renkli miks, siyah, beyaz, mavi, açık miks, koyu miks ve lacivert seçenekleri bulunur. Üretim, kırmanın yıkamadan önce geldiği sekiz adımlı süreçle yürür ve granülasyondan önce eriyik filtrasyonu yer alır.
Tüm renkleri granül ürünleri ve çapak ürünleri sayfalarında görebilirsiniz; tek seferlik ve dönemsel alımlar için spot ve kontrat satış seçenekleri vardır. Hattınıza hangi formun ve hangi rengin uyduğunu konuşmak için prosesinizi ve hedef ürününüzü iletişim sayfasından ya da WhatsApp üzerinden 0545 352 99 98 numarasına iletin.
Sık sorulan sorular
Granül eritilmiş, süzülmüş ve eşit tanelere kesilmiş olduğu için makinede düzgün beslenir ve parti içinde homojendir. Çapakta ise tane boyu, yığın yoğunluğu, renk ve nem parçadan parçaya değişir; bu fark besleme, kurutma ve renk dengesinde hissedilir. Bu nedenle aynı polimerde bile iki form için ayrı proses ayarı gerekebilir.
Kullanılabilir, ancak en güvenli uygulama kendi fabrika firesinin aynı malzemeye kontrollü oranda geri katılmasıdır. Dışarıdan alınan kırma genellikle bakir hammadde ya da granülle harmanlanarak, koyu renkli ve görünüşü ikincil parçalarda denenir. Oran, deneme üretiminde dozaj tutarlılığı, siyah nokta ve ret oranı izlenerek belirlenir.
Her zaman değildir. Kârlılık kilogram fiyatıyla değil, sağlam parça başına toplam maliyetle ölçülür. Çapakta ret oranı, çevrim süresi, kurutma enerjisi, elek değişimi ve duruş artarsa kilogram avantajı üretim hattında harcanır. Karşılaştırma, iki form için aynı makinede yapılan deneme üretiminin verileriyle yapılmalıdır.
Her işletme için geçerli tek bir oran yoktur. UL 746D çerçevesinde aynı tesiste oluşan yolluk kırması için yüzde 25'e kadar bir sınır tanımlanır; besleme sorunlarının ise çoğu zaman yüzde 20–25 civarında başladığı bildirilir. Dışarıdan alınan çapakta oran, düşük bir değerden başlayan kademeli deneme üretimiyle belirlenir ve kayıt altına alınır.
Polimere bağlıdır. PET, PA ve PC gibi higroskopik polimerlerde ve nem alan ABS'de çapak da granül de kurutulmadan işlenmez; çapak geniş yüzeyi nedeniyle daha hızlı nem alır. Nem almayan polimerlerde bile yıkama ya da yağmur suyu görmüş çapakta yüzey nemi gaz izine yol açabileceği için nem kontrolü önerilir.
Karışık renkli çapak, rengi önemli olmayan, görünmeyen ya da siyah veya koyu renge boyanacak parçalarda tercih edilir; koyu masterbatch renk farklarını büyük ölçüde örter. Açık ve sabit renk gereken parçalarda ise karışık çapaktaki birkaç koyu parça bile yüzeyde iz bırakabileceği için granül önerilir.
Çapak kırıcıda küçültülmüş plastiktir; aglomera ise film, elyaf ve köpük gibi hafif atığın sürtünme ısısıyla yumuşatılıp topaklanmasıyla elde edilir. Aglomeranın yığın yoğunluğu ve akışkanlığı gevşek film kırmasına göre daha yüksektir. İkisi de eriyik filtresinden geçmediği için yabancı madde açısından granülle aynı düzeyde değerlendirilmez.
Fire tek polimer ve tek türden geliyorsa, temiz tutuluyorsa ve aynı ya da daha koyu renkli ürüne geri katılıyorsa yerinde kırılıp kullanılması en düşük riskli seçenektir. Oran ağırlıkla sabit tutulur ve kırmanın sürekli aynı hatta dönmemesi için bakir hammadde ya da granülle seyreltilmesi önerilir. Karışık fire ise ayrıştırılıp satılabilir.
Her partinin polimere uygun akış değeri, nemi ve görünüşü test koşuluyla birlikte kayıt altına alınır ve onaylı referans numuneyle karşılaştırılır. PP ve PE için MFI, ABS ve PC için MVR, PET için içsel viskozite ve nem, PVC için K-değeri izlenir. Parça ağırlığı, ölçü ve renk de üretimin ilk saatlerinde referansla kıyaslanır.
Bu, boru ürün standardına ve müşteri şartnamesine bağlıdır. Örneğin EN 1401-1 standardının 2009 baskısında üreticinin kendi yeniden işlenebilir malzemesi ile dış kaynaklı malzeme ayrı koşullarla düzenlenir. Basınçlı borularda koşullar farklı olabileceği için karar, güncel standart metni ve şartname incelendikten sonra verilir.
Diğer yazılar
Tüm yazılar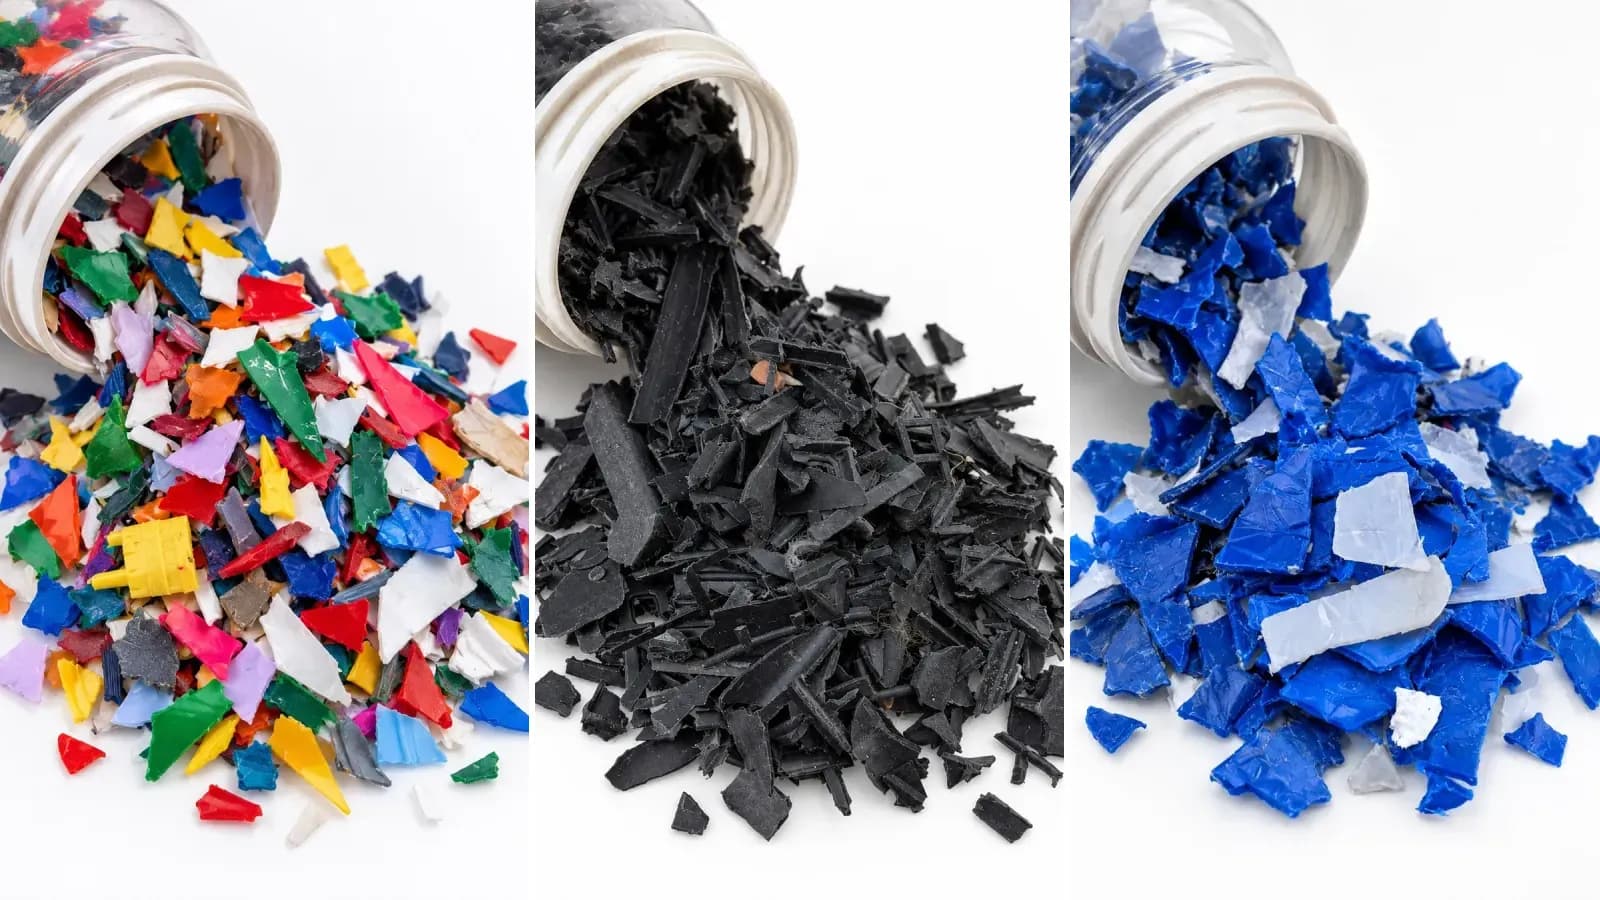 Teknik Rehber
Plastik Çapak Nedir? Çeşitleri, Kullanım Alanları ve Seçim Rehberi
Plastik çapak nedir, enjeksiyon kalıbındaki çapaktan farkı ne? Renk, kaynak, yıkama ve boyuta göre çapak türleri, kullanım alanları, kaliteyi belirleyen ölçütler ve satın alırken uygulanacak kontrol listesi.
28 dk okuma Üretim Süreci
Regranül Nedir, Nasıl Üretilir? Atıktan Granüle 8 Adım ve Kaliteye Etkisi
Regranül nedir, atık plastik hangi 8 adımda granüle dönüşür ve hangi adım hangi kusuru önler? Nem, siyah nokta, jel ve kırılganlığın kaynağı; bakir granül farkı, harmanlama mantığı ve gıda teması sınırı.
27 dk okuma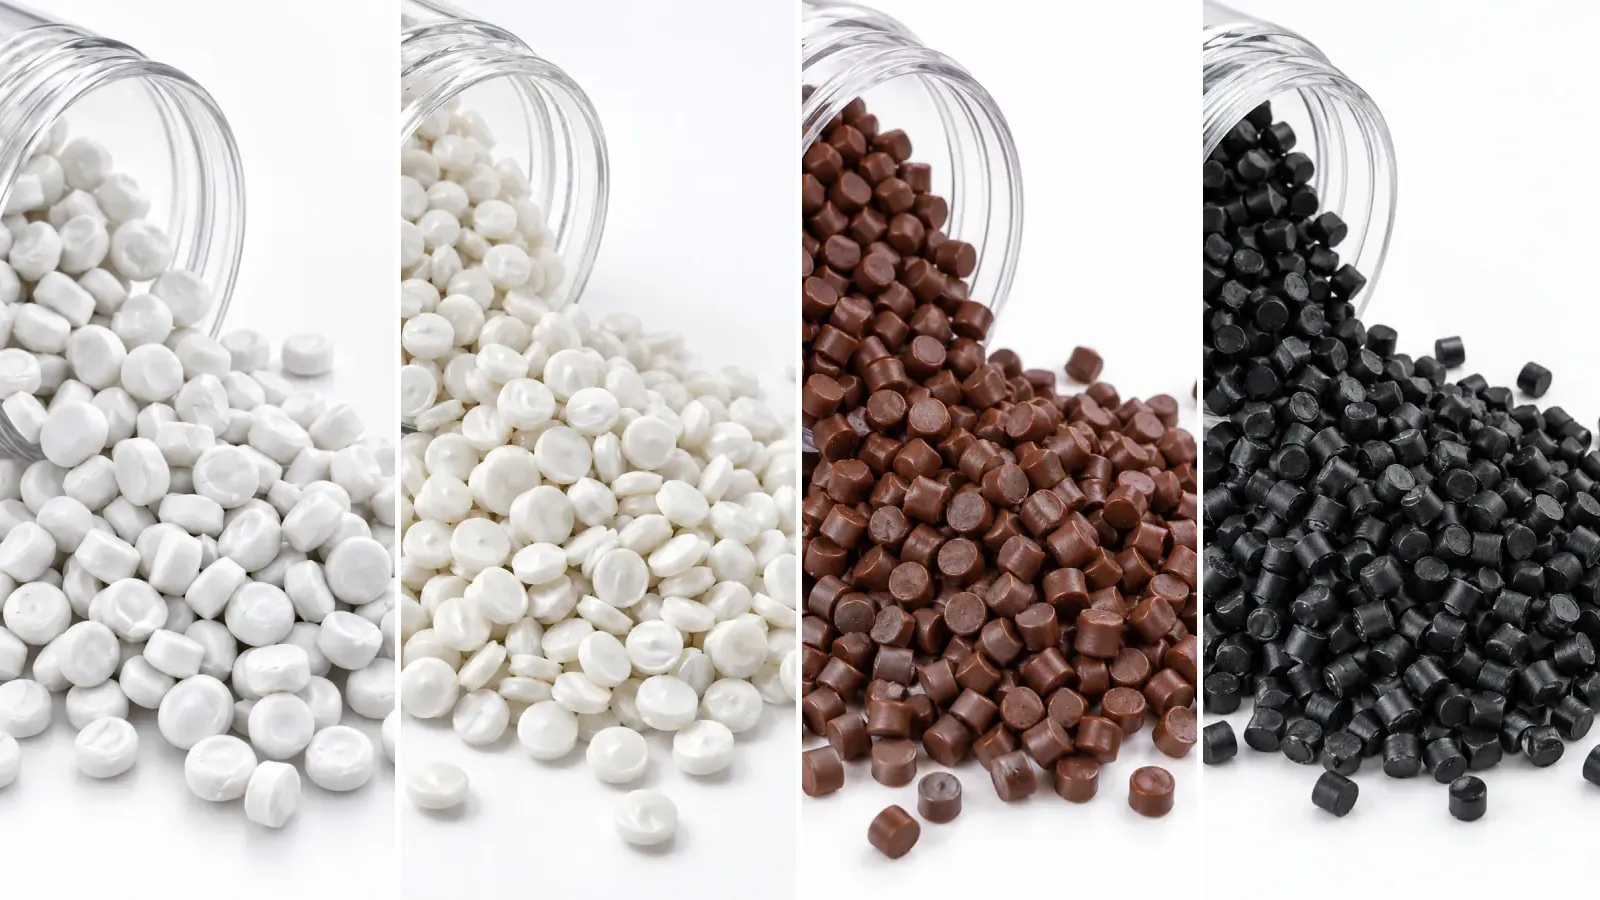 Teknik Rehber
Plastik Granül Çeşitleri: PP, PE, ABS, PS ve Diğerleri Nerede Kullanılır?
PP, PE, PS, ABS, PET, PVC, PA ve PC granül nerede kullanılır, hangi ölçütle tanımlanır, hangisi kurutma ister? Bakir granül, regranül, kompaund ve masterbatch farkı ile bir granülün türünü anlamanın yolları tablolarla.
28 dk okuma