Regranül Nedir, Nasıl Üretilir? Atıktan Granüle 8 Adım ve Kaliteye Etkisi
Kızmazlar Plastik27 dk okuma
İçindekiler
- Regranül nedir?
- PCR ve PIR regranül arasındaki fark nedir?
- Regranül nasıl üretilir? 8 adımın özeti
- 1. adım: Toplama ve atık kabulü regranül kalitesini nasıl etkiler?
- 2. adım: Türüne göre ayrıştırma neden kritiktir?
- 3. adım: Kırma ve öğütme neden yıkamadan önce gelir?
- 4. adım: Yıkama hangi kirleri giderir, hangilerini gideremez?
- 5. adım: Kurutma yapılmazsa nem regranülde hangi kusurları doğurur?
- 6. adım: Ekstrüzyon ve eriyik filtrasyonu siyah noktayı ve jeli nasıl önler?
- 7. adım: Granülasyon tane boyutunu ve dozajı nasıl etkiler?
- 8. adım: Parti kontrolü ve paketleme alıcıya ne güvence verir?
- Hangi üretim adımı hangi kusuru belirler?
- Regranülün kalitesi polimere göre hangi ölçütle değerlendirilir?
- Regranül ile bakir granül arasındaki fark nedir?
- Regranül bakir granülle nasıl harmanlanır?
- Regranül nerelerde kullanılır?
- Regranül nerede sınırlıdır? Gıda teması ve diğer kısıtlar
- Regranül alırken üretim sürecine dair hangi soruları sormalısınız?
- Kızmazlar Plastik'te granül ve çapak
Kısa cevap: Regranül nedir sorusunun cevabı şudur: regranül, atık ya da üretim artığı termoplastiğin türüne göre ayrıştırılıp kırılması, yıkanması, kurutulması, eritilip süzülmesi ve yeniden granül olarak kesilmesiyle elde edilen geri dönüşümlü plastik hammaddedir. Üretim sekiz adımda ilerler: toplama ve atık kabulü, türüne göre ayrıştırma, kırma ve öğütme, yıkama, kurutma, ekstrüzyon ve eriyik filtrasyonu, granülasyon, parti kontrolü ve paketleme. Karışık polimer kırılganlığını ayrıştırma, kabarcık ve gümüş izi kurutma, siyah nokta ve jeli eriyik filtrasyonu önler.
Üretim adımlarını sıralamak kolaydır. Satın alma ve üretim sorumlusunun asıl sorusu ise başkadır: elimdeki granülde gördüğüm kusur hangi adımdan geliyor ve tedarikçiye neyi sormalıyım? Aşağıdaki bölümler her adımı bu soruyla ele alır, sonunda kusurları kaynak adıma bağlayan bir tablo verir ve regranülün nerede kullanılıp nerede sınırlı kaldığını mevzuat dayanağıyla anlatır.
Regranül nedir?
Regranül, daha önce işlenmiş ya da kullanılmış bir termoplastiğin yeniden eritilip granül biçimine getirilmesiyle elde edilen hammaddedir. Adı "yeniden granül" anlamından gelir; Almanca "Regranulat" ve İngilizce "regranulate" ya da "recycled pellet" terimleriyle aynı şeyi anlatır. Türkçede "geri dönüşüm granülü" ve "geri dönüşümlü granül" adları da aynı ürün için kullanılır.
Regranülün hammaddesi termoplastiktir. Termoplastik, ısıtıldığında yumuşayıp eriyen, soğuyunca yeniden katılaşan ve bu döngüyü birden çok kez kaldırabilen plastik türüdür; PP, PE, PET, PS, ABS, PVC, PA ve PC bu gruptadır. Isıyla bir kez sertleştikten sonra eritilemeyen termoset plastikler, örneğin epoksi ve fenolik reçineler, bu yolla granüle dönüştürülemez.
Regranül bakir granülün birebir kopyası değildir. Her eritme polimer zincirine ısı ve kesme yükü bindirir; atığın geçmişi, içindeki katkılar ve kalıntılar da granüle taşınır. Bu yüzden iyi bir regranül, bakir granülle aynı olduğu için değil, özellikleri ölçülmüş ve partiden partiye tutarlı olduğu için değerlidir.
İşletmeler regranülü üç nedenle kullanır: bakir hammaddenin bir bölümünün yerine geçerek hammadde maliyetini dengelemek, birincil polimer ihtiyacını azaltmak ve müşterilerinden gelen geri dönüştürülmüş içerik taleplerini karşılamak. Bu üç hedefin hiçbiri, granülün kalitesi bilinmeden güvenle karşılanamaz; kaliteyi bilmek de üretim adımlarını bilmekle başlar.
Granül, bakir granül ve regranül: üç terimin farkı nedir?
Granül, plastik işleme makinelerine beslenen, genellikle birkaç milimetre boyutunda, düzenli biçimli taneciklerdir; terim kökene değil biçime işaret eder. Bakir granül (orijinal, virgin ya da birincil granül), petrokimya tesisinde monomerden polimerleştirilip ilk kez granüle edilen ve henüz hiçbir ürüne dönüşmemiş hammaddedir. Regranül ise bu döngüyü en az bir kez tamamlamış malzemenin yeniden granüle edilmiş hâlidir.
Regranül ile çapak aynı şey mi?
Hayır. Çapak (kırma), plastik parça, fire ya da atığın değirmende kırılmasıyla elde edilen düzensiz biçimli parçalardır ve eritilmez. Regranül çapağın bir adım ötesidir: kırılan malzeme yıkanır, kurutulur, eritilir, süzülür ve eşit boyutlu tanelere kesilir. Çapağın ayrıntılı tanımı için plastik çapak nedir yazısına, iki ürün arasında karar vermek için çapak mı granül mü almalı karşılaştırmasına bakabilirsiniz.
| Terim | Ne demek? | Kalite açısından önemi |
|---|---|---|
| Bakir granül | Monomerden polimerleştirilip ilk kez granüle edilen hammadde | Dar tolerans, üreticinin sınıf (grade) föyüyle tanımlı |
| Regranül | İşlenmiş ya da kullanılmış plastiğin yeniden eritilip granüle edilmesi | Özellikleri girdiye ve sürece bağlı; ölçülmesi gerekir |
| Çapak (kırma) | Parça, fire ya da atığın değirmende kırılmış, eritilmemiş hâli | Düzensiz boyut; yıkanmamış ve süzülmemiş olabilir |
| Flake (pul) | İnce cidarlı ambalajın, örneğin şişe ya da filmin kırılmasıyla oluşan yassı parçalar | Yığın yoğunluğu düşük; beslemede farklı davranır |
| PIR | Endüstriyel üretim artığından gelen malzeme | Genellikle tek tür ve az kirli |
| PCR | Tüketici kullanımından sonra atığa dönüşen malzeme | Karışık ve kirli gelir; ayrıştırma ve yıkama yükü yüksek |
| Harman | Regranülün bakir granülle ya da başka regranülle belirli oranda karıştırılması | Oran deneme üretimiyle belirlenir |
PCR ve PIR regranül arasındaki fark nedir?
PIR ve PCR, regranülün hangi atık akışından geldiğini anlatan iki kısaltmadır ve kalite beklentisini doğrudan etkiler. PIR (post-industrial recycled), fabrikada üretim sırasında oluşan, hiç tüketiciye ulaşmamış fire, kenar kesimi, yolluk ve hatalı parçadan elde edilir. PCR (post-consumer recycled) ise evlerde, iş yerlerinde ve kurumlarda kullanım ömrünü tamamlamış ambalaj ve ürünlerden gelir.
Bu ayrımın dayanağı ISO 14021 çevre beyanı standardıdır. Standart, üretim sürecinde atık akışından ayrılan malzemeyi "tüketici öncesi" (pre-consumer), son kullanıcıda işlevini yitiren malzemeyi "tüketici sonrası" (post-consumer) olarak tanımlar. Önemli bir ayrıntı vardır: aynı proseste oluşup aynı prosese geri verilebilen yeniden işleme malzemesi, öğütülmüş fire ve hurda, tüketici öncesi geri dönüştürülmüş içerik sayılmaz.
Kalite açısından fark şudur: PIR akışı genellikle tek polimer, bilinen renk ve az kirle gelir; bu yüzden regranülü daha dar bir aralıkta tutulabilir. PCR akışı ise etiket, yapıştırıcı, mürekkep, içerik kalıntısı ve farklı polimerlerin karışımını taşır; ayrıştırma, yıkama ve gaz alma adımlarının yükü artar. Bu, PCR regranülün kötü olduğu anlamına gelmez; aynı kaliteye ulaşmak için hattın daha fazla iş yapması gerektiği anlamına gelir.
| Ölçüt | PIR (endüstriyel artık) | PCR (tüketici sonrası) |
|---|---|---|
| Kaynak | Fabrika firesi, kenar kesimi, yolluk, hatalı parça | Ambalaj, kasa, şişe, film, kullanılmış ürünler |
| Polimer saflığı | Genellikle tek tür | Karışık; ayrıştırma şart |
| Tipik kirlilik | Az; toz, yağ, işlem katkıları | Etiket, yapıştırıcı, mürekkep, içerik kalıntısı, kum |
| Koku riski | Düşük | İçeriğe, yıkamaya ve gaz almaya göre değişir |
| Renk | Bilinen ve sabit | Karışık; renge göre ayrıştırma gerekir |
| Parti tutarlılığı | Sağlanması daha kolay | Kabul ve ayrıştırma disiplinine sıkı bağlı |
| ISO 14021'e göre beyan | Tüketici öncesi içerik; aynı prosese dönen fire sayılmaz | Tüketici sonrası içerik |
Geri dönüştürülmüş içerik oranı nasıl beyan edilir?
Geri dönüştürülmüş içerik oranı, malzemenin kaynağından granüle ve granülden ürüne kadar izlenebildiği ölçüde beyan edilebilir. Avrupa'da bu izlenebilirlik için EN 15343 standardı kullanılır; standart, geri dönüştürülmüş plastiğin hangi akıştan geldiğinin ve hangi oranda kullanıldığının kayıt altına alınma kurallarını tanımlar. PCR ve PIR ayrımının ve izlenebilirliğin sitedeki karşılığı için sürdürülebilirlik sayfasına bakabilirsiniz.
Regranül nasıl üretilir? 8 adımın özeti
Regranül mekanik geri dönüşümle sekiz adımda üretilir ve her adım belirli bir kusuru önlemek için vardır. Mekanik geri dönüşüm, polimerin kimyasal yapısını parçalamadan atığı kırma, yıkama ve eritme gibi fiziksel işlemlerle yeniden hammaddeye çeviren yöntemdir. Kızmazlar Plastik'in atıktan granüle geri dönüşüm süreci de aynı sekiz adım adıyla anlatılır.
- Toplama ve atık kabulü: Gelen atığın türü, rengi ve kirliliği kontrol edilir; uygun olmayan yük hatta girmez.
- Türüne göre ayrıştırma: Farklı polimerler ve yabancı malzemeler ayrılır; karışık polimer kırılganlığı burada önlenir.
- Kırma ve öğütme: Malzeme küçük ve eşit parçalara indirilir; yıkamanın etkili olması bu adıma bağlıdır.
- Yıkama: Toprak, kum, etiket, yapıştırıcı ve kalıntılar uzaklaştırılır; yoğunluk farkıyla son bir ayrıştırma yapılır.
- Kurutma: Yüzey nemi ve higroskopik polimerlerde iç nem alınır; kabarcık ve gümüş iz bu adımda önlenir.
- Ekstrüzyon ve eriyik filtrasyonu: Malzeme eritilir, gazı alınır ve süzülür; siyah nokta ve jel burada tutulur.
- Granülasyon: Eriyik eşit boyutlu tanelere kesilir; dozaj ve erime tutarlılığı tane boyutuna bağlıdır.
- Parti kontrolü ve paketleme: Parti ölçülür, kayda geçer ve nemden korunacak şekilde paketlenir.
Adımların sırası rastgele değildir. Malzeme önce kırılır, sonra yıkanır; kurutma eritmeden önce gelir; filtrasyon eriyik hâldeyken yapılır. Sıra bozulduğunda ortaya çıkan bazı kusurlar sonradan telafi edilemez: örneğin nemli PET eritildiğinde zincirler kopar ve bu kayıp sonraki hiçbir adımda geri alınamaz.
1. adım: Toplama ve atık kabulü regranül kalitesini nasıl etkiler?
Atık kabulü, regranül kalitesinin üst sınırını belirleyen adımdır: hatta giren malzemeden daha iyi bir granül çıkmaz. Kabulde atığın kaynağı (PIR mi PCR mi), polimer türü, rengi, kirlilik derecesi, nem durumu ve içinde metal, taş, ahşap gibi yabancı cisim olup olmadığı kontrol edilir. Bu kontrol yalnız kalite için değil, hattaki bıçakların ve eleklerin korunması için de gereklidir.
Kabulde atlanan bir sorun sonraki adımlarda daha pahalıya ayıklanır. Kabulde fark edilmeyen bir PVC parçası ayrıştırmada yakalanmazsa ekstrüderde bozunarak bütün partiyi etkileyebilir. Bu yüzden düzenli bir kaynaktan gelen, tek türden ve önceden ayrılmış atık, içeriği bilinmeyen karışık bir balyaya göre çok daha öngörülebilir bir regranül verir.
Atık sahipleri için: ayrıştırılmış teslim neden önemli?
Fabrikasında fire ve çapak oluşan bir işletme, atığını türüne ve rengine göre ayrı biriktirdiğinde hem geri dönüşümcünün işini kolaylaştırır hem de malzemesinin değerini korur. Farklı polimerlerin aynı torbaya karışması, örneğin PP firesine PE ya da PS karışması, ayrıştırma işini artırır ve bazı durumlarda partinin tamamını düşük değerli hâle getirir. Atığın nasıl hazırlanacağı için atık plastik nereye satılır rehberine bakabilirsiniz.
2. adım: Türüne göre ayrıştırma neden kritiktir?
Ayrıştırma kritiktir çünkü farklı polimerlerin büyük çoğunluğu eriyikte birbirine karışmaz ve karışık polimerden çıkan regranül kırılgan olur. Ayrıştırma, atığın polimer türüne, rengine ve yabancı malzemeye göre sınıflara ayrılmasıdır. Sonraki adımlar kiri giderebilir, nemi alabilir, katı parçaları süzebilir; ama eriyik içinde dağılmış ikinci bir polimeri ayıramaz.
Karışık polimer neden kırılganlık yapar?
Birbiriyle karışmayan iki polimer eridiğinde homojen tek bir faz oluşturmaz; biri diğerinin içinde damlacıklar hâlinde kalır. Fazlar arasındaki yapışma zayıf olduğu için parça darbede ve esnemede bu sınırlardan çatlar, kırık yüzeyde pul pul ayrılma görülebilir. PP ve PE karışımları bunun bilinen örneğidir: bilimsel literatürde tüketici sonrası PP/PE karışımlarında fazlar arası zayıf yapışmanın mekanik özellikleri düşürdüğü, uyumlaştırıcı katkılarla kısmen iyileştirilebildiği bildirilir.
Bazı karışımlar mekanik zayıflığın ötesinde kimyasal sorun yaratır. PET akışına karışan PVC buna örnektir: ASTM D5991 standardı, geri dönüştürülmüş PET pulundaki düşük derişimli PVC'nin bile işleme sırasında ekipman korozyonuna yol açtığını belirtir. PVC, PET'in eritildiği sıcaklıkta bozunur, kömürleşir ve hidrojen klorür açığa çıkarır; bu da granülde gaz kabarcığı, koyu nokta ve renk bozulması olarak görünür.
Ayrıştırma hangi yöntemlerle yapılır?
- Elle ayıklama: Bant üzerinde görsel kontrolle metal, kâğıt ve belirgin biçimde farklı parçalar ayrılır. Basittir ama dikkat ve deneyim ister.
- Spektroskopik ayıklama (NIR): Yakın kızılötesi ışıkla polimer türünü tanıyan sensörler, parçayı hava üflemesiyle ayrı akışa yönlendirir.
- Yoğunluk farkıyla ayırma: Su içinde yüzen ve batan polimerler ayrılır; bu yöntem kırmadan sonra, yıkama hattında uygulanır.
- Renge göre ayıklama: Optik sensörlerle ya da elle açık renkli ve koyu renkli akışlar ayrı tutulur.
- Metal ayırma: Mıknatıslar ve metal dedektörleri, demir ve demir dışı metalleri kırıcıya girmeden ayırır.
Siyah plastik neden zor ayrıştırılır?
Siyah plastiklerin çoğu karbon siyahı pigmentiyle renklendirilir ve karbon siyahı yakın kızılötesi ışığı yansıtmak yerine soğurur. Bu yüzden NIR sensörü siyah parçadan kullanılabilir bir sinyal alamaz. ABD'deki Association of Plastic Recyclers, NIR'ı siyah plastikler için güvenilir bir yöntem saymaz; sektör orta kızılötesi sensörler ve NIR ile algılanabilen siyah pigmentler üzerinde çalışır. Pratik sonuç şudur: siyah atıkta tür ayrımı en kolay kaynağında, yani atık sahibinin ayrı biriktirmesiyle sağlanır.
Renk ayrıştırması granülün kullanım alanını nasıl belirler?
Renk, polimer türü kadar önemli bir sınıflandırma ölçütüdür çünkü koyu renk açığa çevrilemez. Açık renkli akıştan elde edilen granül sonradan masterbatch ile istenen renge boyanabilir; karışık renkli akış ise genellikle koyu tonlara, en sonunda siyaha gider. Masterbatch, yüksek oranda pigment ya da katkı içeren, ana hammaddeye az miktarda katılarak renk veya özellik kazandıran konsantre granüldür.
Kızmazlar Plastik'in granül ürünleri de renk gruplarıyla adlandırılır: beyaz granül, kırık beyaz granül, kahverengi granül ve siyah granül. Açık renk grupları, rengin ve görünüşün önemli olduğu parçalarda; koyu renk grupları ise rengin ikinci planda kaldığı teknik parçalarda daha geniş kullanım alanı bulur.
3. adım: Kırma ve öğütme neden yıkamadan önce gelir?
Kırma ve öğütme yıkamadan önce gelir çünkü küçük parçalara ayrılan malzemenin yüzey alanı büyür, iç yüzeyler açığa çıkar ve yıkama suyu kire doğrudan ulaşır. Kırma, plastik parçanın bıçaklı değirmende elek açıklığıyla sınırlı boyuttaki parçalara indirilmesidir; öğütme ise daha ince boyut küçültmeyi anlatır. Bütün hâlindeki bir şişenin, kasanın ya da bidonun iç yüzeyi, kenar kıvrımları ve etiket altı ancak kırıldıktan sonra yıkamaya açılır.
Sıranın ikinci gerekçesi yoğunluk ayrımıdır. Yıkama hattındaki yüzdürme-batırma havuzu, benzer boyuttaki küçük parçalarda düzgün çalışır; bütün hâlindeki bir kap içinde hava hapsettiği için yoğunluğundan bağımsız olarak yüzebilir ve yanlış akışa gider. Üçüncü gerekçe etiket ve kapaktır: kırma sırasında etiket ve kapak gövdeden ayrılır, sonraki sürtünmeli yıkama ve yoğunluk ayrımı bunları uzaklaştırır.
Parça boyutu sonraki adımları nasıl etkiler?
Kırmada elde edilen parça boyutu, kurutmanın ve ekstrüdere beslemenin ne kadar düzenli olacağını belirler. Eşit boyutlu parçalar aynı sürede kurur ve vidaya düzenli akar; çok iri parçalar besleme ağzında köprü kurabilir, çok ince toz ise kurutucuda ve beslemede farklı davranır. Körelmiş bıçaklar toz oranını artırabilir; bu yüzden bıçak bakımı, görünmez ama doğrudan kaliteye yansıyan bir iştir.
4. adım: Yıkama hangi kirleri giderir, hangilerini gideremez?
Yıkama, kırılmış malzemenin yüzeyindeki toprak, kum, kâğıt etiket, yapıştırıcı, yağ ve içerik kalıntılarını uzaklaştırır; polimerin içine işlemiş kokuyu ve baskı mürekkebinin tamamını ise her zaman gideremez. Endüstriyel hatlarda yıkama genellikle birkaç kademeden oluşur: ön yıkama, sürtünmeli yıkama, gerektiğinde sıcak yıkama, yüzdürme-batırma havuzu ve durulama.
Sürtünmeli yıkayıcı (friction washer), eğimli bir gövde içinde hızla dönen kanatlı bir vidayla parçaları birbirine ve suya sürterek etiket, yapıştırıcı ve kiri söken makinedir. Sıcak yıkama, sürtünmenin sökemediği yağ ve yapışkan kalıntıları sıcak su ve yıkama kimyasallarıyla çözen kademedir ve özellikle ambalaj atığında kullanılır. Kızmazlar Plastik'in hizmetleri arasında sıcak yıkama da yer alır.
Yüzdürme-batırma ayrımı nasıl çalışır?
Yüzdürme-batırma (sink-float), kırılmış parçaların su dolu bir havuzda yoğunluklarına göre ayrılmasıdır: yoğunluğu suyunkinden, yani yaklaşık 1 g/cm³'ten düşük olanlar yüzer, yüksek olanlar batar. PP ve PE yüzer; PET, PVC, PS ve ABS batar. Böylece PET şişe akışından PP kapak ve PE etiket ayrılabilir. Yoğunlukları birbirine yakın çiftler, örneğin PET ile PVC ya da PP ile PE, yalnız suyla ayrılamaz; tuz çözeltisi gibi farklı yoğunlukta ortamlar ya da başka yöntemler gerekir.
| Polimer | Yaklaşık yoğunluk (g/cm³) | Suda davranış | Not |
|---|---|---|---|
| PP | 0,90–0,91 | Yüzer | Talk ya da mineral dolgulu PP batabilir |
| LDPE | 0,91–0,94 | Yüzer | Film ve torbada yaygın |
| HDPE | 0,94–0,97 | Yüzer | PP'den suyla ayrılamaz |
| PS | 1,04–1,06 | Batar | Köpük PS içindeki hava nedeniyle yüzer |
| ABS | 1,03–1,07 | Batar | PS'den suyla ayrılamaz |
| PET | 1,33–1,40 | Batar | PVC'den suyla ayrılamaz |
| Sert PVC | 1,30–1,45 | Batar | PET akışında en riskli kirletici |
Tablodaki değerler katkısız polimer için yaklaşık aralıklardır; dolgu, katkı, köpük yapısı ve hapsolmuş hava sonucu değiştirir. Su ile yapılan ayrımda PP ve HDPE'nin yüzdüğü, PET, PVC, PS ve ABS'nin battığı akademik çalışmalarla da raporlanmıştır; aynı çalışmalar yoğunluğu birbirine yakın çiftlerin yalnız suyla yüksek saflıkta ayrılamadığını gösterir.
Yıkamadan sonra kalan kum ve kâğıt neye yol açar?
Yıkamada uzaklaştırılamayan kum, kâğıt lifi ve ahşap tozu ekstrüderde erimez. Bu parçalar eriyik filtresinde birikerek elek değişim sıklığını artırır; filtreden geçen küçük kısım granülde nokta, yüzeyde pürüz ve bitmiş parçada zayıf bölge olarak görünür. Kâğıt ve ahşap lifi eriyik sıcaklığında kararabilir, kum ise vida ve kovan aşınmasını hızlandırır. Yıkama kalitesi bu nedenle filtrasyonun yükünü ve granülün temizliğini doğrudan belirler.
5. adım: Kurutma yapılmazsa nem regranülde hangi kusurları doğurur?
Nem, ekstrüderde buhara dönüşerek granülde boşluk ve kabarcık, bitmiş parçada gümüş iz bırakır; PET, PA ve PC gibi polimerlerde ise eriyik içinde zincirleri kırarak malzemeyi kalıcı biçimde zayıflatır. Kurutma, yıkamadan çıkan malzemenin yüzey suyunun ve gerektiğinde polimerin bünyesine aldığı nemin uzaklaştırılmasıdır. Yıkama hattında genellikle mekanik su alma (santrifüj) ile sıcak hava kurutma birlikte kullanılır.
Gümüş iz (splay), enjeksiyonla basılmış parçanın yüzeyinde akış yönünde uzanan gümüşi çizgilerdir. En yaygın nedeni, hammaddedeki nemin ısıtılmış kovanda buhara dönüşmesi ve gaz kabarcıklarının kalıp yüzeyinde iz bırakmasıdır. Aynı görüntüyü uçucu maddeler, hapsolmuş hava ve malzemenin bozunması da verebilir; bu yüzden gümüş izde ilk kontrol nemdir ama tek olası neden nem değildir.
Higroskopik polimerlerde nem neden farklı davranır?
Higroskopik polimer, havadaki nemi bünyesine çeken polimerdir. PET, PA (naylon) ve PC higroskopiktir; ABS de nem alır. Bu polimerlerde nem yalnız yüzeyde kalmaz, tanenin içine yayılır ve sıradan sıcak havayla değil, kuru hava (düşük çiy noktalı) kurutucularla ve yeterli sürede alınır. PP ve PE ise higroskopik değildir; onlarda sorun genellikle yıkamadan kalan yüzey suyu ve taneler arasında hapsolan nemdir.
| Polimer | Nem davranışı | Kurutulmazsa görülen başlıca kusur | İlgili ölçüm |
|---|---|---|---|
| PP, PE | Higroskopik değil; yüzey nemi | Kabarcık, boşluk, yüzeyde iz | Nem: ISO 15512 |
| ABS | Nem alır | Gümüş iz, yüzey kusuru | Nem: ISO 15512 |
| PET | Higroskopik; eriyikte hidroliz | IV düşüşü, kırılganlık | Nem: ISO 15512 · IV: ISO 1628-5 |
| PA6, PA66 | Higroskopik; eriyikte hidroliz | Viskozite kaybı, kabarcık | Nem: ISO 15512 · VN: ISO 307 |
| PC | Higroskopik; eriyikte hidroliz | Gümüş iz, kırılganlık | Nem: ISO 15512 · MVR: ISO 1133 |
PET'te nem neden kalıcı hasar bırakır?
PET eriyik hâldeyken su ile karşılaşırsa ester bağları kopar; bu tepkimeye hidroliz denir. Zincirler kısaldıkça içsel viskozite (IV) düşer; IV, polimer zincir uzunluğunu dolaylı olarak gösteren ve PET'te ISO 1628-5'e göre ölçülen değerdir. Düşük IV, dayanım ve işlenebilirlik kaybı demektir. PET işleme rehberlerinde eritme öncesi nem için yaygın hedef ağırlıkça yüzde 0,005, yani 50 ppm ve altıdır.
"Üretime hazır" ifadesi neden koşulsuz kullanılmaz?
Higroskopik bir regranül, üretim çıkışında kurutulmuş olsa bile depoda, nakliyede ve açık ambalajda yeniden nem çeker. Bu yüzden PET, PA ve PC regranülü için "kurutmadan doğrudan kullanılır" demek doğru olmaz; işleyicinin kendi hattında, malzemeye uygun koşullarda kurutma yapması gerekir. PP ve PE regranülünde risk daha düşüktür, ama yağmur alan ya da nemli ortamda bekleyen çuvalda yüzey nemi yine sorun çıkarabilir.
6. adım: Ekstrüzyon ve eriyik filtrasyonu siyah noktayı ve jeli nasıl önler?
Ekstrüzyon ve eriyik filtrasyonu, siyah nokta ve jele karşı son mekanik bariyerdir: eriyik süzülürken erimemiş parçalar, metal, kâğıt, ahşap ve iri bozunma kalıntıları elekte tutulur. Ekstrüzyon, malzemenin ısıtılmış kovan içinde dönen vida ile eritilip karıştırılması ve kalıptan basınçla itilmesidir. Regranül üretiminde ekstrüder üç iş yapar: eritir ve homojenleştirir, gazı alır, süzer.
Degazaj koku ve kabarcığı nasıl azaltır?
Degazaj, ekstrüder kovanındaki havalandırma ağzından vakumla eriyikteki nemin, uçucu maddelerin, mürekkep bileşenlerinin ve bozunma gazlarının çekilmesidir. Baskılı film gibi mürekkep ve nem taşıyan atıklar için çift kademeli degazaj kullanan hatlar bulunur. Degazaj kurutmanın yerini tutmaz; kurutmadan kaçan nemi ve yıkamanın gideremediği uçucuları azaltır. Yetersiz degazaj granülde boşluk ve kabarcık, bitmiş üründe ise koku olarak geri döner.
Eriyik filtresi neyi tutar, neyi tutamaz?
Eriyik filtresi (elek değiştirici), ekstrüder ile kalıp arasına yerleştirilen ve eriyiği metal tel elekten geçirerek katı parçaları tutan düzenektir. Elek zamanla dolar ve değiştirilmesi gerekir; değişim sıklığı girdinin temizliğine bağlıdır. Çift kanallı ya da sürekli çalışan elek değiştiriciler, üretimi durdurmadan elek değişimine izin verir.
Filtrenin sınırları da bilinmelidir. Jel, eriyik içinde çapraz bağlanmış ya da tam erimemiş polimerden oluşan, filmde ve ince cidarlı parçada küçük düğüm ya da kabarcık gibi görünen düzensizliktir. Almanya'daki IKV Aachen'de yürütülen bir çalışma, jellerin eriyik içinde şekil değiştirerek filtre katmanlarından geçebildiğini belirtir. Bu yüzden jel sorunu yalnız filtreyle değil, girdi seçimi ve aşırı ısıl yükten kaçınmakla birlikte çözülür.
Siyah nokta, granülde ya da bitmiş parçada görülen koyu, kömürleşmiş taneciklerdir. Kaynağı genellikle bozunmuş ve karbonlaşmış polimer, yanmış kâğıt ve ahşap lifi, PVC gibi uyumsuz bir polimerin bozunması ya da ekstrüderde ölü bölgelerde uzun süre bekleyip yanan malzemedir. Filtre bunların iri olanlarını tutar; elek açıklığından küçük olanları ve filtreden sonra kalıp bölgesinde oluşanları tutamaz.
Her eritme regranülün akışını neden değiştirir?
Her eritme polimere ısı ve kesme yükü bindirir ve bu yük regranülün akış davranışını değiştirir. PP'de zincirler kırılır; akademik çalışmalar, tekrarlanan ekstrüzyon döngülerinde PP'nin MFI değerinin yükseldiğini, çekme dayanımı ve uzamanın ise azaldığını gösterir. PE'de zincir kırılmasıyla çapraz bağlanma yarışır; bazı koşullarda MFI düşer ve jel eğilimi artar. Bu nedenle regranülün akışı aynı polimerin bakir sınıfıyla eşit varsayılmaz, ölçülür.
7. adım: Granülasyon tane boyutunu ve dozajı nasıl etkiler?
Granülasyon, eriyiğin eşit boyutlu tanelere kesildiği adımdır ve tane boyutunun tutarlılığı, granülün işleyicinin makinesinde düzenli erimesini ve doğru dozajlanmasını belirler. Granülasyon (peletleme), ekstrüderden çıkan eriyiğin soğutulup kesilerek granül hâline getirilmesidir. Kesimden sonra taneler suyla soğutulduğu için yüzey suyu santrifüj kurutucuda alınır; bu ikinci kurutma da nem kontrolünün parçasıdır.
Granülasyon yöntemleri arasında ne fark var?
Regranül üretiminde üç granülasyon yöntemi yaygındır ve aralarındaki temel fark, kesimin nerede yapıldığı ve tanenin neyle soğutulduğudur. Yöntem, tanenin şeklini ve hangi malzemede sorun çıkabileceğini belirler.
| Yöntem | Nasıl çalışır? | Tane şekli | Dikkat noktası |
|---|---|---|---|
| Şerit (strand) granülasyon | Eriyik şeritler hâlinde su banyosunda soğutulur, sonra kesilir | Silindirik | Çok akışkan ya da çok dolgulu malzemede şerit kopabilir; toz oluşma eğilimi vardır |
| Su halkalı kesim (water ring) | Eriyik kalıp yüzeyinde havada kesilir, taneler dönen su halkasına düşer | Yuvarlatılmış, yassı (tablet benzeri) | Yapışkan ve düşük viskoziteli malzemede taneler suya ulaşmadan birbirine yapışabilir |
| Su altı kesim (underwater) | Kesim, su dolu haznede kalıp yüzeyinde yapılır | Küresel | En karmaşık ve yatırımı en yüksek sistem; geniş polimer yelpazesine uygulanır |
Tane boyutu harmanlamada neden önemli?
Regranül bakir granülle karıştırılacaksa iki malzemenin tane boyutu ve şekli birbirine yakın olmalıdır. Boyutları çok farklı taneler besleme hunisinde titreşim ve akışla ayrışır; buna segregasyon denir. Sonuç, makineye bir an yüksek, bir an düşük oranda regranül girmesi ve parçadan parçaya değişen renk, akış ve ölçüdür. Toz ve uzun kuyruklu taneler de besleme düzenini bozar. Granülü çapaktan ayıran somut avantajlardan biri de budur: düzenli tane, düzenli dozaj demektir.
8. adım: Parti kontrolü ve paketleme alıcıya ne güvence verir?
Parti kontrolü, granülün sevk edilmeden önce ölçülüp kayda geçirildiği adımdır ve alıcıya iki şey sağlar: ölçülmüş bir özellik seti ve sorun çıkarsa geriye dönük izlenebilirlik. Parti (lot), aynı girdiden aynı koşullarda üretilmiş ve tek bir kimlikle izlenen granül miktarıdır. Regranülde partiden partiye fark bakir granüle göre daha olasıdır; bu yüzden parti kimliği, numune ile teslimatı karşılaştırmanın temel yoludur.
Regranülde yaygın ölçülen özellikler şunlardır: polimere uygun akış ölçüsü (MFI, MVR, IV, K-değeri ya da VN), nem (ISO 15512), kül ya da dolgu oranı (ISO 3451-1), yoğunluk (ISO 1183), renk ve görsel kontrolle yabancı madde. Avrupa'da bu tür beyanlar için çerçeve standartlar da vardır: EN 15344 PE regranülünün, EN 15345 ise PP regranülünün karakterizasyonunu tanımlar; iki standardın güncel sürümleri 2025'te yayımlanmıştır.
TDS (teknik veri sayfası), bir hammaddenin ölçülmüş özelliklerini ve bunların hangi test yöntemleriyle bulunduğunu listeleyen belgedir. Kızmazlar Plastik'te polimer laboratuvar testleri hizmetler arasında yer alır; kalite yaklaşımı kalite ve belgeler sayfasında, ürün bazında teknik veri talebi ise TDS talep sayfasında anlatılır.
Paketleme de kalitenin parçasıdır. Ağzı kapalı ve nem geçirmeyen ambalaj, özellikle nem alan polimerlerde kurutmada kazanılanın depoda kaybedilmesini önler. Ambalaj üzerindeki parti bilgisi ise bir şikâyet durumunda doğru partiye ve doğru üretim kaydına dönmeyi sağlar.
Hangi üretim adımı hangi kusuru belirler?
Regranülde görülen kusurların çoğu belirli bir üretim adımına geri izlenebilir ve kusuru doğru adıma bağlamak, tedarikçiyle yapılan konuşmayı somutlaştırır. Aşağıdaki tablo en sık görülen kusurları, muhtemel kaynak adımı ve alıcı tarafında nasıl fark edildiğini bir arada gösterir.
| Kusur | Muhtemel kaynak adım | Mekanizma | Alıcı tarafında nasıl fark edilir? |
|---|---|---|---|
| Kabarcık, iç boşluk | Kurutma, degazaj | Nemin ve uçucuların buhara dönüşmesi | Kesilen granülde ya da kalın kesitte boşluk |
| Gümüş iz | Kurutma | Kovanda buharlaşan nemin yüzeyde iz bırakması | Enjeksiyon parçasında akış yönünde gümüşi çizgi |
| Siyah nokta | Yıkama, ayrıştırma, eriyik filtrasyonu | Kömürleşmiş polimer, yanmış kâğıt ve ahşap, uyumsuz polimer bozunması | Açık renkli granülde ve parçada koyu noktalar |
| Jel | Ayrıştırma, ekstrüzyon, filtrasyon | Çapraz bağlı ya da erimemiş polimer | Film ve ince cidarda küçük düğümler |
| Kırılganlık, katmanlaşma | Ayrıştırma | Birbirine karışmayan polimerlerin fazlara ayrılması | Darbede çatlama, kırık yüzeyde pul pul ayrılma |
| Koku | Yıkama, degazaj | İçerik kalıntısı, mürekkep, uçucu organik bileşikler | Çuval açıldığında ve işleme sırasında |
| Akış değişkenliği | Kabul, ayrıştırma, ekstrüzyon | Karışık girdi, farklı ısıl geçmiş | Partiler arası MFI ya da MVR farkı, kalıp dolmama veya taşma |
| Renk sapması, sararma | Ayrıştırma, ekstrüzyon | Renk karışımı, ısıl bozunma | Numune ile teslimat arasında ton farkı |
| Yüzey pürüzü, yüksek kül | Kabul, yıkama | Erimeyen kum ve inorganik kalıntı | Pürüzlü yüzey, beklenenden yüksek kül değeri |
| Düzensiz dozaj | Granülasyon | Tane boyutu farkı, toz | Huniye bağlı segregasyon, parça ağırlığında dalgalanma |
Tablo bir tanı aracı değil, bir başlangıç noktasıdır. Aynı görüntünün birden fazla nedeni olabilir ve işleyicinin kendi makine ayarları, kurutma koşulları ve kalıp durumu da sonuca katkı yapar. Örneğin gümüş iz, regranül kurumuş olsa bile işleyicinin huninde nem çekmiş malzemeden ya da çok yüksek enjeksiyon hızından kaynaklanabilir.
Kusuru kaynağına bağlamak için üç alışkanlık işe yarar: her teslimattan küçük bir numuneyi parti numarasıyla saklamak, kusurlu parçayı fotoğraf ve kullanılan parti bilgisiyle kayda geçirmek ve sorunu aynı partiden alınan numuneyle tekrar denemek. Bu kayıtlar, tedarikçiyle konuşmayı genel bir şikâyetten belirli bir adıma dair somut bir soruya dönüştürür.
Regranülün kalitesi polimere göre hangi ölçütle değerlendirilir?
Regranülün akış ve molekül yapısı her polimer için o polimere uygun ölçütle değerlendirilir; tek bir ölçüt bütün polimerlere uygulanmaz. Yanlış ölçüt, teknik okurun hemen fark ettiği bir hatadır: PET'i ya da PVC'yi MFI ile tanımlayan bir teknik föy, malzemenin doğru tanınmadığını gösterir.
MFI (eriyik akış indeksi), belirli sıcaklık ve ağırlık altında 10 dakikada kılcal kalıptan akan eriyik kütlesidir; birimi g/10 dk'dır ve ISO 1133'e göre ölçülür. MVR, aynı testin hacim cinsinden (cm³/10 dk) karşılığıdır. K-değeri, PVC'nin çözelti viskozitesinden hesaplanan ve ortalama molekül büyüklüğünü gösteren sayıdır. Viskozite sayısı (VN), poliamidlerde çözelti viskozitesiyle ölçülen ve zincir uzunluğunu yansıtan değerdir.
| Polimer | Akış veya molekül ölçütü | Standart ve koşul | Ek ölçüt |
|---|---|---|---|
| PP | MFI | ISO 1133, 230 °C / 2,16 kg | Uygulamaya göre mekanik testler |
| PE | MFI | ISO 1133, 190 °C / 2,16 kg | Uygulamaya göre mekanik testler |
| ABS, PS | MVR | ISO 1133 | Izod (ISO 180) veya Charpy (ISO 179-1) darbe dayanımı |
| PET | İçsel viskozite (IV) | ISO 1628-5 | Nem (ISO 15512) |
| PVC | K-değeri | ISO 1628-2 | Isıl kararlılık (ISO 182) |
| PA6, PA66 | Viskozite sayısı (VN) | ISO 307 | Cam elyaf oranı (kül yöntemi, ISO 3451-1) |
| PC | MVR | ISO 1133, 300 °C / 1,2 kg | Nem (ISO 15512) |
MFI değeri regranül seçiminde ne anlatır?
MFI, eriyiğin ne kadar kolay aktığını tek bir sayıyla özetler. Yüksek MFI daha akışkan bir eriyik demektir ve genellikle ince cidarlı enjeksiyon parçalarında tercih edilir; düşük MFI daha viskoz bir eriyiktir ve ekstrüzyon ile şişirme gibi eriyik dayanımı isteyen yöntemlerde öne çıkar. MFI tek noktalı bir ölçümdür; dolgu oranını, karışık polimeri ya da darbe dayanımını göstermez, bu yüzden diğer ölçütlerle birlikte okunmalıdır.
Polimer ailelerinin ayrıntılı karşılaştırması için plastik granül çeşitleri yazısına bakabilirsiniz. Buradaki polimer bilgileri genel bilgidir; Kızmazlar Plastik'in ürünleri renk gruplarıyla adlandırılır ve bir ürünün teknik özellikleri o ürün için ayrıca talep edilir.
Regranül ile bakir granül arasındaki fark nedir?
Regranül ile bakir granül arasındaki temel fark köken ve tutarlılıktır: bakir granül kontrollü bir polimerizasyon sürecinden dar toleranslarla çıkar, regranül ise geçmişi farklı atıkların işlenmesiyle üretilir ve özellikleri girdiye bağlı olarak daha geniş aralıkta değişir. Bu, regranülün her uygulamada daha zayıf olduğu anlamına gelmez; uygun uygulamada, doğru harmanla ve ölçülmüş partilerle bakir granülün bir bölümünün yerine kullanılır.
| Ölçüt | Bakir granül | Regranül |
|---|---|---|
| Köken | Monomerden polimerizasyon | İşlenmiş ya da kullanılmış plastik |
| Isıl geçmiş | Yalnız ilk granülasyon | En az bir ek eritme; akış değişmiş olabilir |
| Parti tutarlılığı | Dar tolerans, sınıf föyüyle tanımlı | Girdiye bağlı; parti kontrolüyle yönetilir |
| Renk | Doğal ya da istenen renk | Girdinin rengiyle sınırlı; açık renk daha zor bulunur |
| Koku | Genellikle yok | Kaynağa, yıkamaya ve degazaja bağlı |
| Katkı içeriği | Bilinen formül | Önceki ürünlerden gelen ve tam bilinmeyen katkılar olabilir |
| Mekanik özellik | Sınıf föyünde tanımlı | Ölçülmeli; karışım ve ısıl geçmişle düşebilir |
| Gıda temaslı kullanım | Mevzuattaki şartları sağlayan sınıflarda mümkün | Türkiye'de yürürlükteki kuralla dar istisnalar dışında kapalı |
| Maliyet etkenleri | Petrokimya piyasasına bağlı | Girdi kalitesi, işlem adımları ve hedef kaliteye bağlı |
Regranül her zaman bakir granülden daha mı zayıftır?
Hayır. Tek türden, temiz bir PIR akışından üretilen ve tek bir ek eritme geçirmiş bir regranül, birçok uygulamada bakir granüle yakın davranabilir. Zayıflığı belirleyen şey "geri dönüşümlü" olmak değil; karışık polimer, yetersiz kurutma, eksik filtrasyon ve çok sayıda ısıl döngüdür. Bu nedenle karşılaştırma etikete göre değil, ölçülmüş değerlere ve deneme üretimine göre yapılmalıdır.
Regranül bakir granülle nasıl harmanlanır?
Regranül, aynı polimerin bakir granülüyle belirli bir oranda karıştırılarak kullanılır ve doğru oran hesapla değil, deneme üretimiyle bulunur. Harmanlama, regranülün bakir granülle ya da farklı partilerdeki regranülle, istenen özellik ve maliyet dengesini sağlayacak oranda karıştırılmasıdır. Oranı belirleyen başlıca etkenler parçanın mekanik yükü, görünüş beklentisi, cidar kalınlığı ve regranülün akış farkıdır.
Harmanlamanın temel kuralı aynı polimeri aynı polimerle karıştırmaktır. PP regranülü PP ile, PE regranülü PE ile harmanlanır; farklı polimerleri bir araya getirmek, ayrıştırmada önlenmeye çalışılan kırılganlığı bilerek geri getirmek olur. Aynı polimer ailesi içinde bile sınıf farkı vardır: örneğin enjeksiyon sınıfı bir malzemeyle ekstrüzyon sınıfı bir malzemenin akışı çok farklı olabilir.
Harman oranı neye göre belirlenir?
- Parçanın işlevi: Yük taşıyan ya da darbe alan parçada oran temkinli tutulur; görünmeyen iç parçada daha yüksek oran denenebilir.
- Görünüş: Renk ve yüzey beklentisi yüksekse oran düşük tutulur ya da koyu renkle çalışılır.
- Akış uyumu: Regranülün MFI değeri bakir granülden çok farklıysa harmanın akışı oranla birlikte değişir; kalıp dolumu ve çevrim süresi etkilenir.
- Parti tutarlılığı: Partiler arası sapma ne kadar büyükse yüksek oranla çalışmak o kadar risklidir.
- Kurutma ihtiyacı: Higroskopik polimerde harmanın tamamı birlikte ve uygun koşulda kurutulur.
- Müşteri şartnamesi: Parçanın alıcısı geri dönüştürülmüş içerik oranı ya da bakir hammadde şartı koymuşsa oran buna göre sabitlenir.
Akış uyumu ayrı bir açıklama ister. İki malzemenin MFI değerleri birbirinden uzaksa harmanın akışı genellikle ikisinin arasında bir yere oturur ve oran her değiştiğinde makine ayarları yeniden gözden geçirilir. Bu ilişki doğrusal olmayabilir; bu yüzden harmanın MFI değeri tahmin edilmez, ölçülür. Akışı birbirine yakın malzemeler seçmek, oranı artırırken süreç ayarlarının sabit kalmasını kolaylaştırır.
Deneme üretiminde neye bakılır?
- Düşük bir oranla başlanır ve oran kademeli olarak artırılır.
- Her oranda parça ağırlığı, ölçü, yüzey ve renk kaydedilir.
- Kritik parçada darbe ve çekme gibi mekanik testler tekrarlanır.
- Kabul edilen oran ve kullanılan regranül partisi kayda geçirilir.
- Yeni partide aynı kontrol kısaltılmış biçimde yinelenir.
Regranül nerelerde kullanılır?
Regranül; kasa, palet, kova, boru ve profil, tarım ürünleri, ev gereçleri, mobilya parçaları, otomotiv yan sanayinin görünmeyen parçaları ve inşaat ürünleri gibi gıda ile temas etmeyen ve kalite beklentisi parçaya göre tanımlanabilen uygulamalarda kullanılır. Enjeksiyon, ekstrüzyon ve şişirme yöntemlerinin üçünde de işlenebilir; hangi yönteme uygun olduğu polimere ve akış değerine bağlıdır.
| Uygulama | Regranülün uygun düştüğü nokta | Dikkat edilecek nokta |
|---|---|---|
| Kasa, palet, kova | Kalın cidar; koyu renk çoğunlukla kabul edilir | Darbe dayanımı, özellikle soğuk ortamda |
| Boru ve profil | Sürekli ekstrüzyon; renk çoğunlukla koyu | Akış tutarlılığı ve ilgili ürün standardının hammadde şartı |
| Tarım ürünleri | Hacimli ve görünüşü ikinci planda kalan parçalar | Güneş altında kullanımda UV dayanımı |
| Ev gereçleri ve mobilya | Görünmeyen ya da renklendirilen parçalar | Koku, renk tutarlılığı, yüzey kalitesi |
| Otomotiv yan sanayi | Görünmeyen iç parçalar | Müşteri şartnamesi ve onay süreci |
| İnşaat ürünleri | Yüksek hacim, koyu renk | Ürün standardı ve uzun süreli dayanım |
Sektöre göre hangi regranülün değerlendirilebileceğine dair genel bir çerçeve için sektörlere göre regranül seçimi sayfasına bakabilirsiniz. Her durumda son karar, parçanın kendi testleri ve müşterinin şartnamesiyle verilir.
Regranül nerede sınırlıdır? Gıda teması ve diğer kısıtlar
Regranülün en belirgin sınırı gıda ile temastır: Türkiye'de yürürlükteki kural, geri dönüştürülmüş plastiğin gıda ile temas eden madde ve malzeme üretiminde kullanılmasını yasaklar ve istisnaları dardır. Türk Gıda Kodeksi Gıda ile Temas Eden Madde ve Malzemelere Dair Yönetmelik'in (Resmî Gazete, 05.04.2018, sayı 30382) 21. maddesi iki istisna tanır: işletme dışına çıkarılmadan üretimin parçası olarak kullanılan üretim çapakları ve kenar fireleri ile gıda teması için üretilmiş PET'in kimyasal depolimerizasyonuyla elde edilen başlangıç maddeleri.
Mevzuat değişim sürecindedir. Tarım ve Orman Bakanlığı, 2025'te "Geri Dönüştürülmüş Plastiklerin Gıda ile Temas Eden Madde ve Malzemelerde Kullanımına Dair Yönetmelik" taslağını görüşe açmıştır; taslak dekontaminasyon süreçlerinin değerlendirilmesini, geri dönüştürülmüş plastiğin özelliklerini ve etiketlemeyi düzenler. Mevcut yönetmeliğin 21. maddesini değiştirmek için ayrıca görüşe açılan taslakta, Avrupa Birliği'nin 2022/1616 sayılı Tüzüğü'ne benzer bir düzenleme hazırlandığı belirtilir.
AB'de 2022/1616 sayılı Tüzük, gıda ile temas eden geri dönüştürülmüş plastiği tek tek malzemeler üzerinden değil, geri dönüşüm süreçleri üzerinden yetkilendirir; 10.07.2023'ten itibaren bu amaçla piyasaya, geliştirme aşamasındaki yeni teknolojiler dışında, yalnız uygun bulunmuş teknolojilerle üretilmiş geri dönüştürülmüş plastik sürülebilir. Bu yazının hazırlandığı 12.10.2026 itibarıyla Türkiye'deki taslağın yürürlüğe girip girmediğini Resmî Gazete'den teyit etmeniz gerekir; gıda temaslı her kullanım, yürürlükteki mevzuata ve belge kapsamına bağlıdır.
Gıda dışında hangi uygulamalarda dikkat gerekir?
- Yüksek şeffaflık ve saf renk: Regranül girdinin rengini taşır; kristal berraklık ya da kusursuz beyaz beklenen parçada sınırlıdır.
- Koku hassasiyeti: Kapalı mekânda kullanılan ürünlerde, örneğin araç içi parçada ya da ev eşyasında, koku ayrıca değerlendirilir.
- Standartla tanımlı kritik parçalar: Basınç taşıyan boru ya da güvenlik parçası gibi uygulamalarda ilgili ürün standardının hammadde şartı belirleyicidir.
- Uzun süreli dış ortam: UV dayanımı katkı paketine bağlıdır; regranülün önceki kullanım ömründe katkıların bir kısmı tükenmiş olabilir.
- Oyuncak, tıbbi ürün ve kozmetik ambalajı: Bu alanların kendi mevzuatı ve kimyasal madde sınırları vardır; belge kapsamı ayrıca doğrulanır.
Regranül alırken üretim sürecine dair hangi soruları sormalısınız?
Regranül alırken en verimli sorular üretim adımlarına karşılık gelen sorulardır, çünkü her cevap belirli bir kusur riskini açıklar. Aşağıdaki liste bir tedarikçi görüşmesinde ya da numune değerlendirmesinde kullanılabilir; parantez içindeki adım, sorunun hangi üretim aşamasına baktığını gösterir.
- Kaynak: Girdi PIR mi, PCR mi, yoksa karışık mı? (Toplama ve atık kabulü)
- Polimer saflığı: Ayrıştırma nasıl yapılıyor, hangi polimerler karışabilir? (Türüne göre ayrıştırma)
- Temizlik: Malzeme yıkanıyor mu, sıcak yıkama uygulanıyor mu? (Yıkama)
- Nem: Sevkte nem değeri ölçülüyor mu, hangi yöntemle? (Kurutma)
- Filtrasyon ve degazaj: Eriyik süzülüyor mu, vakumlu gaz alma var mı? (Ekstrüzyon ve eriyik filtrasyonu)
- Tane: Tane boyutu ve toz oranı partiler arasında tutarlı mı? (Granülasyon)
- İzlenebilirlik: Parti numarası var mı, numune ile teslimat aynı partiden mi? (Parti kontrolü ve paketleme)
- Belge: Teknik veri sayfasındaki değerler hangi standartlara göre ölçülmüş? (Parti kontrolü ve paketleme)
Numunede ilk bakışta neler kontrol edilir?
- Yabancı madde: Beyaz bir yüzeye ince bir tabaka hâlinde serilen granülde koyu nokta, lif ve renk farklı tane aranır.
- İç boşluk: Bıçakla ortadan kesilen birkaç tanede boşluk ya da kabarcık izi aranır; bu, nem ya da gaz izine işaret edebilir.
- Koku: Ambalaj açıldığında belirgin bir koku olup olmadığı not edilir.
- Tane düzeni: Tane boyutu, toz ve kuyruklu tane miktarı gözle değerlendirilir.
- Deneme baskısı: Küçük bir deneme üretiminde yüzey, renk ve gümüş iz kontrol edilir.
Numune, nem, koku ve yabancı madde kontrolünü ayrıntılı bir kontrol listesiyle anlatan geri dönüşüm granül seçimi rehberine bakabilirsiniz. Bu ilk kontroller laboratuvar ölçümünün yerini tutmaz; hangi ölçümün isteneceğine karar vermeyi kolaylaştırır.
Kızmazlar Plastik'te granül ve çapak
Kızmazlar Plastik, Kayseri'de geri dönüşümlü plastik hammadde üreten ve tedarik eden bir firmadır ve ürünlerini iki kategoride toplar: granül ve çapak. Granül kategorisinde beyaz, kırık beyaz, kahverengi ve siyah granül; çapak kategorisinde renkli miks, açık miks, koyu miks, siyah, beyaz, mavi ve lacivert çapak bulunur. Ürünler renk gruplarıyla adlandırılır ve bir ürünün teknik özellikleri ürün bazında talep edilir.
Firmanın hizmetleri arasında granül ve çapak tedariki, geri dönüşüm, sıcak yıkama, polimer laboratuvar testleri, spot ve kontrat satış ile atık plastik ve çapak alımı yer alır. Spot satış tek seferlik alımı, kontrat satış ise dönemsel ve planlı alımı anlatır. Atık alımı ve hammadde satışı bir arada olduğu için fabrikasında fire oluşan bir işletme hem atığını değerlendirebilir hem de geri dönüşümlü hammadde tedarik edebilir. Eritilmemiş, kırılmış malzeme arıyorsanız çapak ürünlerine bakabilirsiniz.
Uygulamanız için hangi renk grubunun uygun olduğunu değerlendirmek üzere granül ürünlerini inceleyin; işleme yönteminizi, parça tipinizi ve ihtiyaç duyduğunuz miktarı iletişim sayfasından ya da WhatsApp üzerinden 0545 352 99 98 numarasına iletebilirsiniz.
Sık sorulan sorular
Evet, iki terim aynı ürünü anlatır. Regranül, işlenmiş ya da kullanılmış termoplastiğin ayrıştırılıp kırılması, yıkanması, kurutulması, eritilip süzülmesi ve yeniden granül olarak kesilmesiyle elde edilir. Sektörde geri dönüşüm granülü, geri dönüşümlü granül ve regranül adları birbirinin yerine kullanılır; ayrım, bakir granül ve eritilmemiş çapak ile yapılır.
Kırma ile malzemenin yüzey alanı büyütülür; iç yüzeyler, kenar kıvrımları ve etiket altı yıkama suyuna açılır. Yoğunluk farkıyla yapılan yüzdürme-batırma ayrımı da benzer boyuttaki küçük parçalarda düzgün çalışır; bütün hâlindeki kaplar içlerinde hava hapsettiği için yanlış akışa gidebilir. Bu nedenle mekanik geri dönüşüm hatlarında malzeme önce kırılır, sonra yıkanır.
Siyah nokta çoğunlukla kömürleşmiş polimerden, yıkamada uzaklaştırılamamış kâğıt ve ahşap lifinin yanmasından ya da PVC gibi uyumsuz bir polimerin bozunmasından kaynaklanır. Ayrıştırma ve yıkama ile kaynağında azaltılır, iri parçacıklar eriyik filtresinde tutulur. Elek açıklığından küçük parçacıklar filtreden geçebileceği için girdi temizliği belirleyici kabul edilir.
PET, PA ve PC gibi higroskopik polimerlerden üretilen regranülün işlemeden önce uygun koşullarda kurutulması gerekir; bu polimerlerde nem eriyikte zincir kırılmasına yol açar. PP ve PE higroskopik değildir, ancak nemli ortamda bekletilmiş ya da ağzı açık kalmış ambalajda yüzey nemi kabarcık ve iz bırakabilir. Kurutma koşulları malzemeye ve ekipmana göre belirlenir.
Türkiye'de 05.04.2018 tarihli Türk Gıda Kodeksi Gıda ile Temas Eden Madde ve Malzemelere Dair Yönetmelik'in 21. maddesi, geri dönüştürülmüş plastiğin gıda ile temas eden malzeme üretiminde kullanılmasını dar istisnalar dışında yasaklar. 2025'te görüşe açılan ayrı bir yönetmelik taslağı bulunur ve yürürlük durumu Resmî Gazete'den teyit edilmelidir. Gıda temaslı her kullanım mevzuata ve belge kapsamına bağlıdır.
Regranülün akışı girdinin bileşimine ve ısıl geçmişine bağlıdır. Farklı kaynaklardan gelen atıkların karışması, PP'de tekrarlanan eritmeyle zincir kırılması ve PE'de çapraz bağlanma MFI değerini değiştirir. Bu nedenle regranülde akış değeri varsayılmaz, ölçülür; harman oranı da ölçülen değere göre ayarlanır.
Her uygulama için geçerli sabit bir oran yoktur. Oran; parçanın mekanik yüküne, görünüş beklentisine, regranülün akış farkına ve partiler arası tutarlılığa göre deneme üretimiyle belirlenir. Genellikle düşük bir oranla başlanır ve her kademede parça ağırlığı, ölçü, yüzey ve mekanik değerler kaydedilerek oran artırılır.
Zorunlu olarak değil. PIR akışı genellikle tek polimer ve az kirle geldiği için dar bir aralıkta tutulması daha kolaydır. PCR akışı etiket, mürekkep, içerik kalıntısı ve karışık polimer taşır; benzer kaliteye ulaşmak için ayrıştırma, yıkama ve gaz alma adımlarında daha fazla iş gerekir. Karşılaştırma etikete göre değil, ölçülmüş değerlere göre yapılır.
Koku genellikle atığın taşıdığı ürün kalıntılarından, baskı mürekkebinden ve işleme sırasında oluşan uçucu organik bileşiklerden kaynaklanır. Yüzeydeki kalıntılar yıkamayla, eriyikteki uçucular ekstrüderdeki vakumlu degazajla azaltılır. Polimerin içine işlemiş koku her zaman tamamen giderilemediği için kokuya hassas uygulamalarda numune ayrıca değerlendirilir.
Sabit bir sayı verilemez; sonuç polimere, katkılara ve işleme koşullarına bağlıdır. Her eritme ısı ve kesme yükü bindirir: PP'de akış değeri yükselir ve mekanik değerler düşer, PE'de çapraz bağlanma da görülebilir. Polymer Testing dergisinde 2022'de yayımlanan bir çalışmada, elektronik atıktan elde edilen bir PP/PE karışımında 11 ekstrüzyon döngüsünden sonra akış değerinin yaklaşık altı katına çıktığı raporlanmıştır.
Diğer yazılar
Tüm yazılar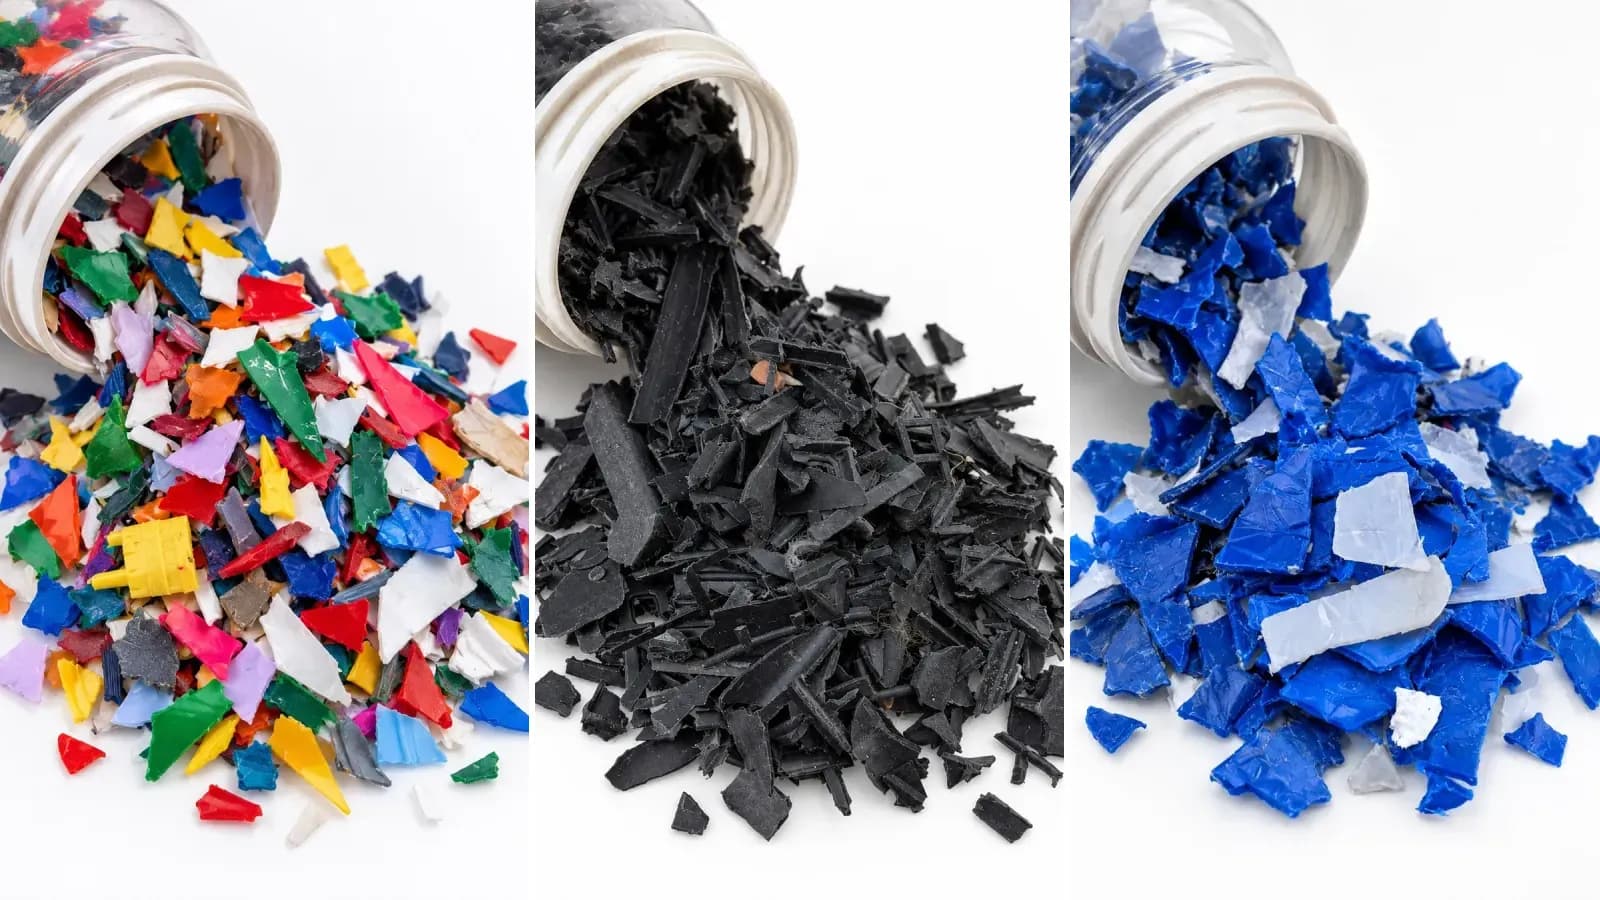 Teknik Rehber
Plastik Çapak Nedir? Çeşitleri, Kullanım Alanları ve Seçim Rehberi
Plastik çapak nedir, enjeksiyon kalıbındaki çapaktan farkı ne? Renk, kaynak, yıkama ve boyuta göre çapak türleri, kullanım alanları, kaliteyi belirleyen ölçütler ve satın alırken uygulanacak kontrol listesi.
28 dk okuma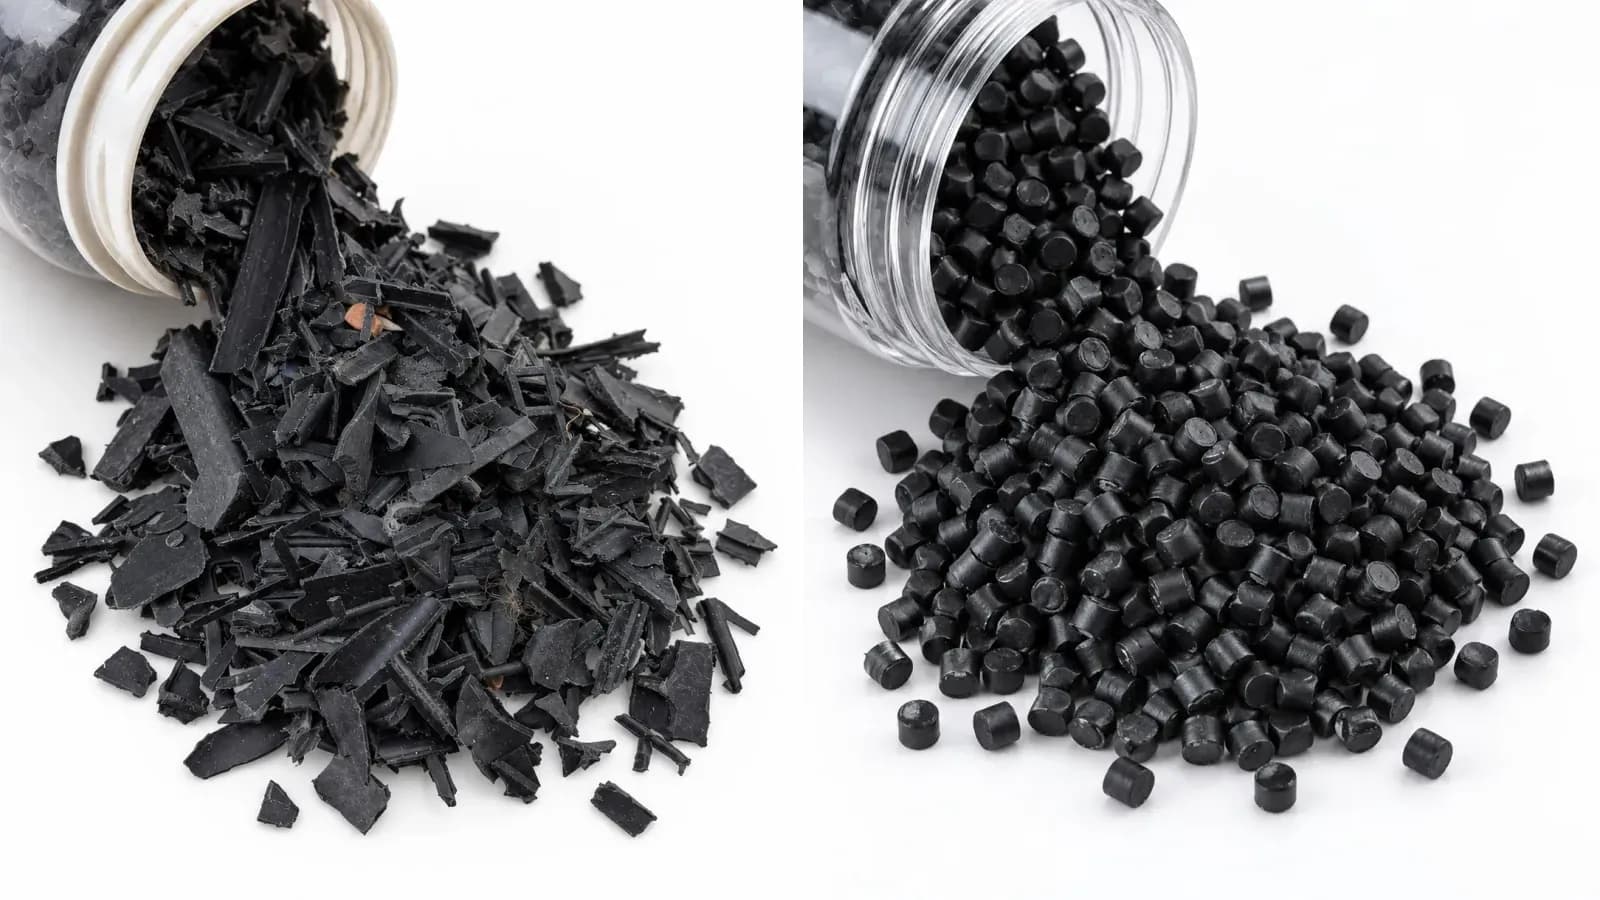 Satın Alma Rehberi
Çapak mı Granül mü Almalı? Parça Başı Maliyet, Proses ve Kalite Karşılaştırması
Çapak (kırma) ile granül (regranül) arasında karar verirken kilogram fiyatı değil, sağlam parça başına toplam maliyet belirleyicidir. Yığın yoğunluğu, köprüleme, nem, eriyik filtrasyonu, renk, proses uyumu, bakirle harmanlama oranı ve karar tablosu.
30 dk okuma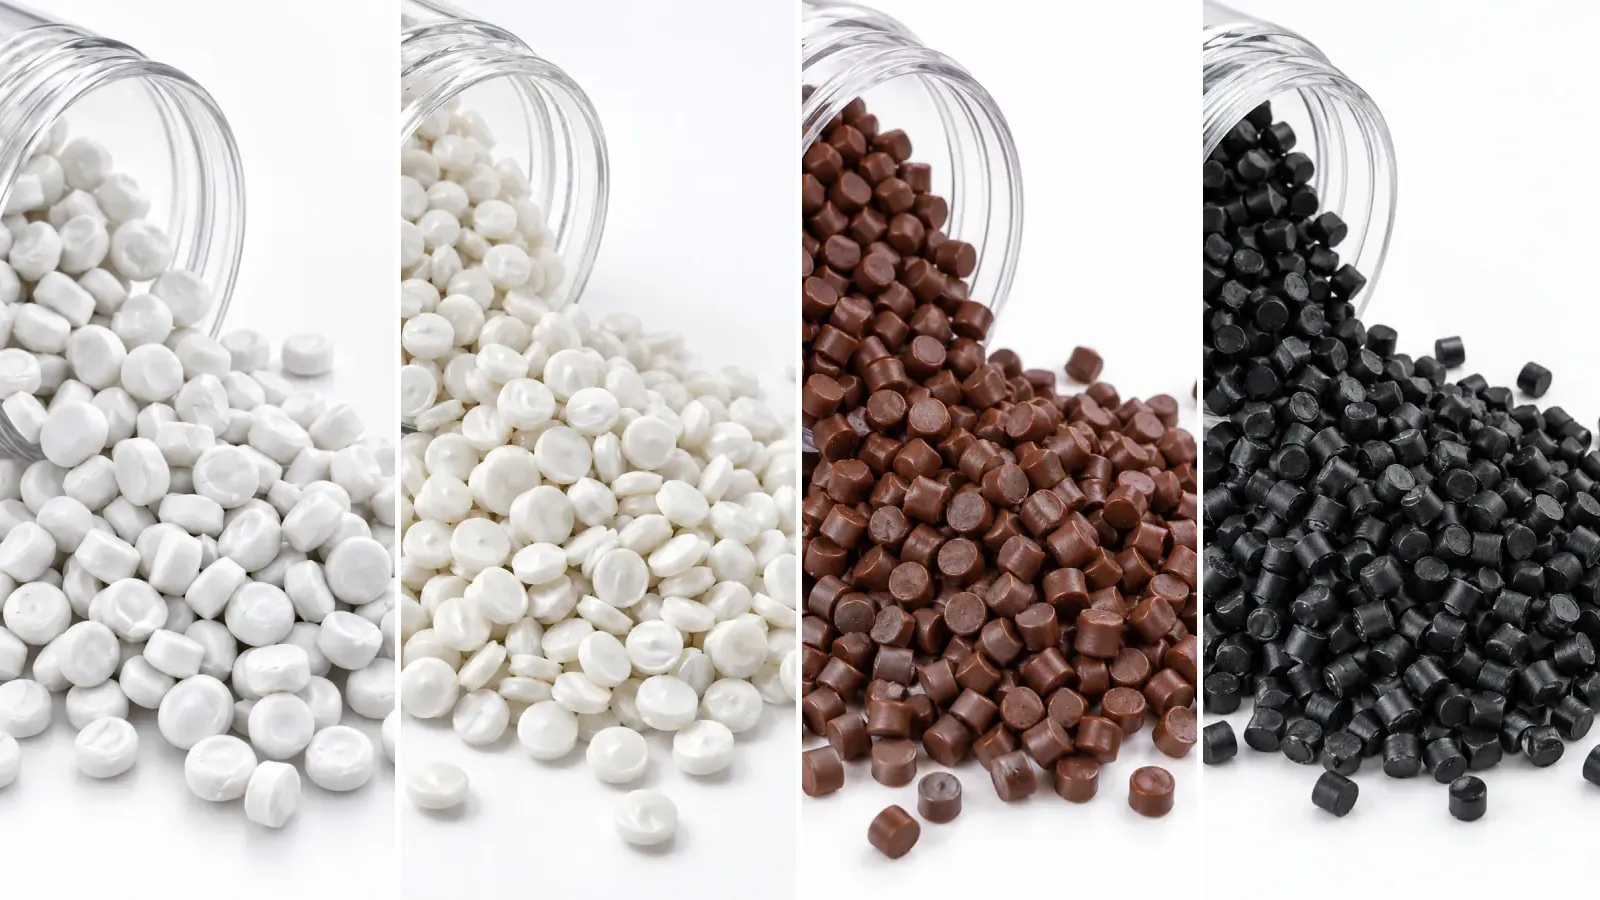 Teknik Rehber
Plastik Granül Çeşitleri: PP, PE, ABS, PS ve Diğerleri Nerede Kullanılır?
PP, PE, PS, ABS, PET, PVC, PA ve PC granül nerede kullanılır, hangi ölçütle tanımlanır, hangisi kurutma ister? Bakir granül, regranül, kompaund ve masterbatch farkı ile bir granülün türünü anlamanın yolları tablolarla.
28 dk okuma